Յուրաքանչյուր ոչ մետաղական միջադիր սկսվում է որպես կնքման նյութի հարթ թերթիկ՝ ռետինե, PTFE, գրաֆիտ, ոչ ասբեստային մանրաթել կամ սիլիկոն, և պետք է կտրվի ճշգրիտ ձևով, նախքան որևէ բան կնքելը: Տասնամյակներ շարունակ ստանդարտ մեթոդը եղել է ձողաձող կտրելը. պողպատե կանոնավոր ձողիկ կամ դակիչ ձող, որը սեղմված է նյութի միջով, որպեսզի ստացվի միջադիրի ձևը: Մատաղն աշխատում է, բայց դրա պատրաստումը գումար է պահանջում, առաքումը տևում է շաբաթներ և դառնում է ջարդոն, երբ դիզայնը փոխվում է:
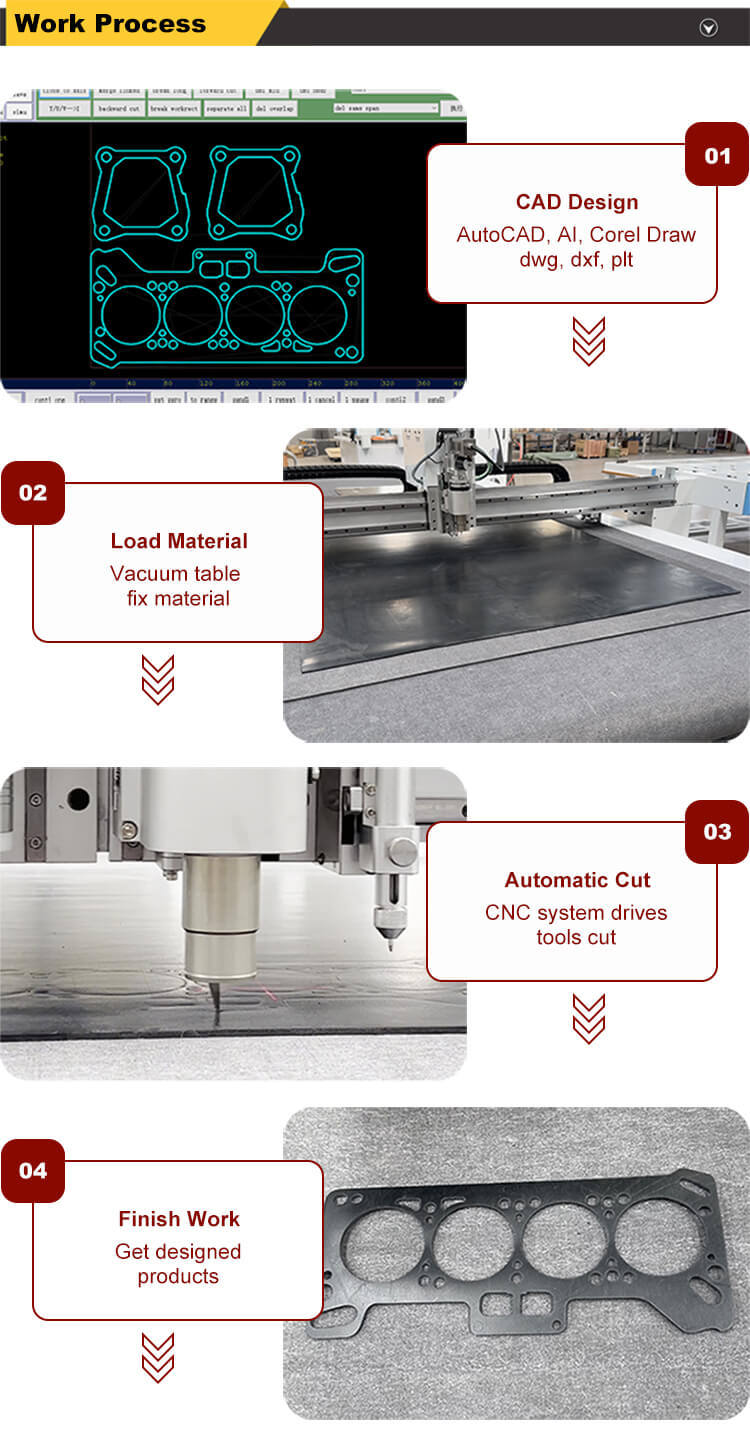
CNC միջադիրի կտրումը լիովին վերացնում է մատրիցը: CNC միջադիր կտրող մեքենան ուղղակիորեն կարդում է CAD գծագիրը և կտրում է միջադիրի ձևը թերթի նյութից բարձր ճշգրտությամբ՝ առանց գործիքակազմի ծախսերի, նոր դիզայնի համար սպասարկման ժամանակի, կառավարելու համար մատիտի գույքագրման: Երբ հաճախորդին անհրաժեշտ է միջադիրի ոչ ստանդարտ չափս, փոխարինել հնացած մասի կամ նախատիպ նոր հավելվածի համար, պատասխանը DXF ֆայլն է և կտրող մեքենան, այլ ոչ թե պատվերը:
Այս ուղեցույցն ընդգրկում է ամբողջական պատկերը. ինչու են տարբեր միջադիրների նյութերը պահանջում կտրման տարբեր մոտեցումներ, ինչպես է աշխատում CNC-ից առանց CNC-ի աշխատանքային հոսքը CAD-ից մինչև պատրաստի միջադիր, ինչպես ընտրել ճիշտ մեքենան ձեր նյութերի և արտադրության ծավալի համար, և ինչպես հաշվարկել ճարմանդային կտրումից CNC-ին անցնելու տնտեսական գործոնը:
Չորս հիմնական ոչ մետաղական միջադիր նյութերը և ինչու են յուրաքանչյուրը տարբեր
Ոչ մետաղական միջադիրները մեկ նյութական կատեգորիա չեն: Ռետինը, PTFE, գրաֆիտը և ոչ ասբեստային մանրաթելային թերթերն ունեն սկզբունքորեն տարբեր մեխանիկական հատկություններ, և այդ տարբերությունները որոշում են, թե ինչպես պետք է կտրվի յուրաքանչյուր նյութը մաքուր եզրեր, չափերի ճշգրտություն և հուսալի կնիքը ստանալու համար:
Ռետինե և սիլիկոնե միջադիրներ
Նյութի բնութագրերը. Ռետինն առաձգական է. այն դեֆորմացվում է կտրող ուժի տակ և վերականգնվում է սայրն անցնելուց հետո: Այս առաձգականությունը կաուչուկի կտրման որոշիչ մարտահրավերն է: Կտրող գործիքը, որը չափազանց մեծ կողային ուժ է կիրառում, ավելի շուտ շեղում է ռետինը, քան կտրում է այն՝ առաջացնելով կտրված եզր, որը ուղղահայաց չէ թերթի մակերեսին (շեղված կամ թեքված եզր): Երբ ռետինը վերականգնվում է կտրելուց հետո, եզրը ետ է գալիս դեպի անկյան տակ, և միջադիրի չափը փոքր է, քան նախատեսված էր:
Ընդհանուր ռետինե տեսակներ միջադիրների համար.
Բնական ռետին (NR): ընդհանուր նշանակության կնքում, լավ ճկունություն
EPDM՝ եղանակի, օզոնի և գոլորշու գերազանց դիմադրություն. տարածված է օդորակման և ջրի մաքրման մեջ
Նեոպրեն (CR): նավթի և քիմիական դիմադրություն. տարածված է արդյունաբերական սարքավորումներում
Նիտրիլ (NBR): նավթի և յուղի դիմադրություն. տարածված է ավտոմոբիլային և հիդրավլիկ կիրառություններում
Սիլիկոն՝ բարձր ջերմաստիճանի դիմադրություն, սննդային կիրառություն
Viton (FKM): ծայրահեղ քիմիական և ջերմաստիճանային դիմադրություն — նավթ և գազ, քիմիական վերամշակում
Կտրման պահանջներ.
Սուր շեղբ նվազագույն կողային ուժով. տատանվող դանակը գերադասելի է հաստ ռետինի համար քաշող դանակից
Գլանափաթեթային նյութերի համար՝ ավտոմատ սնուցող փոխակրիչ, որը հնարավորություն է տալիս շարունակական կտրել առանց թերթիկի ձեռքով մշակման
Վակուումային ամրացում՝ տրամաչափված ռետինե հաստությամբ. բարակ ռետինե թիթեղները կարող են բարձրանալ կտրման ընթացքում
Տիպիկ միջադիրների կիրառում .
PTFE (պոլիտետրաֆտորէթիլեն) միջադիրներ
Նյութական բնութագրերը. PTFE-ը ռետինին հակադրվում է գրեթե բոլոր մեխանիկական հատկությամբ: Այն կոշտ է (ցածր առաձգականություն), քիմիապես իներտ է և չափազանց սայթաքուն (շփման ցածր գործակից): PTFE-ը նաև զգալիորեն ավելի կոշտ է, քան ռետինը, ինչը նշանակում է, որ այն ավելի հղկող է սայրերը կտրելու համար: Ցածր շփման մակերեսը դարձնում է վակուումի սեղմումը ավելի քիչ արդյունավետ, քան ռետինին. PTFE թերթերը կարող են սահել կտրող սեղանի վրա, եթե վակուումային ճնշումը անբավարար է:
PTFE-ով կտրելու կարևորագույն մարտահրավերը կտրող ուժի տակ ծավալների ճշգրտությունն է: PTFE-ը չի դեֆորմացվում և չի վերականգնվում ռետինի պես. եթե սայրը կիրառում է կողային ուժ, որը շեղում է կտրված ուղին, սխալը մշտական է: Քիմիական և դեղագործական կիրառությունների համար PTFE միջադիրները հաճախ սահմանվում են խիստ հանդուրժողականության (±0,1–0,2 մմ), քանի որ միջադիրը պետք է ճշգրտորեն տեղավորվի մշակված ակոսում կամ եզրային երեսի մեջ:
PTFE միջադիրների ընդհանուր տեսակները.
Virgin PTFE թերթ՝ մաքուր PTFE, առավելագույն քիմիական դիմադրություն
Լցված PTFE. PTFE ապակիով, ածխածնի կամ բրոնզե լցոնիչով՝ բարելավված մեխանիկական հատկությունների համար
Ընդլայնված PTFE (ePTFE). ավելի փափուկ, ավելի սեղմելի. օգտագործվում է այնտեղ, որտեղ պտուտակի ցածր բեռ է պահանջվում
PTFE ծրարի միջադիրներ. PTFE, որը պարունակում է ռետինե կամ մանրաթելային միջուկ
Կտրման պահանջներ.
Սուր շեղբ՝ ճիշտ երկրաչափությամբ. PTFE-ը հղկող է և խամրեցնում է շեղբերն ավելի արագ, քան ռետինը
Բարձր վակուումային ամրացում՝ թույլ շփման PTFE մակերեսի վրա թիթեղների սահումը կանխելու համար
Կրճատված կտրման արագությունը ռետինի համեմատ. PTFE-ի կոշտությունը նշանակում է, որ կտրող ուժն ավելի մեծ է
Շեղբերի փոխարինում ավելի կարճ ընդմիջումներով, քան ռետինին
Նյութի բնութագրերը. Ճկուն գրաֆիտի թերթիկը (նաև կոչվում է ընդլայնված գրաֆիտ կամ շերտավորված գրաֆիտ) եզակի նյութ է. այն փափուկ է և սեղմելի, ինչպես ռետինը, բայց ունի բոլորովին այլ կտրող վարքագիծ: Գրաֆիտի թերթիկը փխրուն է և փխրուն. այն կոտրվում է, քան դեֆորմացվում ավելորդ ուժի ներքո, և կտրված եզրը կարող է փշրվել, եթե կտրող գործողությունը մաքուր և վերահսկվող չէ:
Գրաֆիտի թերթիկը նույնպես չափազանց փոշոտ է կտրելու համար: Գրաֆիտի մասնիկները նուրբ են, սև և համատարած. դրանք աղտոտում են կտրման տարածքում գտնվող ամեն ինչ: Գրաֆիտը կտրելիս փոշու կառավարումն ընտրովի չէ. դա արտադրության և անվտանգության պահանջ է:
Գրաֆիտի միջադիրների ընդհանուր տեսակները.
Մաքուր ճկուն գրաֆիտի թերթիկ. առավելագույն ջերմաստիճանի դիմադրություն (մինչև 450°C օքսիդացող մթնոլորտում, ավելի բարձր՝ իներտ մթնոլորտում)
Գրաֆիտային թերթ չժանգոտվող պողպատից ներդիրով. բարելավված մեխանիկական ուժ բարձր ճնշման կիրառման համար
Գրաֆիտի թերթիկ մետաղական ներդիրով. ծայրահեղ ճնշման և ջերմաստիճանի համար
Կտրման պահանջներ.
Շատ սուր սայր՝ նվազագույն կտրող ուժով. գրաֆիտի փխրունությունը նշանակում է, որ ցանկացած ավելորդ ուժ քանդում է կտրված եզրը
Կտրման ցածր արագություն մաքուր եզրերի որակի համար. գրաֆիտը չի հանդուրժում ագրեսիվ կտրումը
Փոշու արդյունահանման համակարգ — գրաֆիտի փոշին աղտոտման և շնչառական վտանգ է
Հարթ հատակով կտրում (ոչ կոնվեյեր) - գրաֆիտի թերթիկը սովորաբար մատակարարվում է ֆիքսված թերթերով, ոչ թե գլանափաթեթներով
Բնադրող ծրագրակազմ՝ բերքատվությունը առավելագույնի հասցնելու համար. գրաֆիտի թերթիկը թանկ է, իսկ թափոնները՝ թանկ
միջադիրների կիրառումներ. Տիպիկ
Ոչ ասբեստի մանրաթելից (NAF) սեղմված թերթիկներով միջադիրներ
Նյութի բնութագրերը. Ոչ ասբեստի մանրաթելային թերթիկը (նաև կոչվում է սեղմված մանրաթելային թերթ կամ CAF - սեղմված ասբեստ առանց) կոմպոզիտային նյութ է. Այն ավելի կոշտ է և հղկվող, քան ռետինը, բայց ավելի քիչ փխրուն, քան գրաֆիտը:
Ոչ ասբեստի թիթեղը արդյունաբերական կիրառություններում ավանդական ասբեստի թիթեղների միջադիրների ամենատարածված փոխարինումն է: Այն մատակարարվում է մեծ թիթեղներով (սովորաբար 1500×1500 մմ կամ ավելի մեծ) և կտրված է անհրաժեշտ միջադիրի ձևով: Լաֆորմատ կտրելու հնարավորությունը կարևոր է NAF թերթիկի միջադիրների համար. շատ արդյունաբերական եզրեր պահանջում են մեծ միջադիրներ, որոնք հնարավոր չէ կտրել փոքր թիթեղներից:
Կտրման պահանջներ.
Սուր շեղբ՝ չափավոր կտրող ուժով. NAF թերթիկը ռետինից ավելի խիտ է, բայց գրաֆիտի նման փխրուն չէ
Մեծ չափի NAF թերթերի կտրման սեղան (մինչև 1600×2500 մմ)
Առաջարկվում է փոշու արդյունահանում. ՆԱՖ-ի կտրումից մանրաթելային մասնիկները շնչառական խնդիրներ են
Խոշոր թիթեղների համար նախատեսված ծրագրաշար
Տիպիկ միջադիրների կիրառում. Արդյունաբերական խողովակների եզրեր, ճնշման անոթներ, ջերմափոխանակիչներ, կաթսայատան սարքավորումներ, նավթի և գազի տեխնոլոգիական սարքավորումներ
Die-Less CNC կտրման աշխատանքային հոսք՝ CAD-ից մինչև պատրաստի միջադիր
Մատուռի կտրման և CNC կտրման միջև հիմնարար տարբերությունը ոչ միայն ձողի բացակայությունն է, այլ արտադրության աշխատանքային հոսքի ամբողջական փոփոխություն: CNC-ի աշխատանքի ընթացքը հասկանալը տնտեսական և գործառնական առավելությունները կոնկրետացնում է:
Ներդիրի նոր դիզայնի ընդհանուր ժամկետը՝ 15–30 րոպե (ներմուծել ֆայլ, տեղադրել բնադրում, առաջին կտրվածք)
Նոր դիզայնի արժեքը. Զրո — 'գործիքը' թվային ֆայլ է
Դիզայնի փոփոխության արժեքը. Զրո — խմբագրել DXF ֆայլը և նորից կտրել
Դիզայնի պահեստավորում. թվային ֆայլերի գրադարան, ֆիզիկական պահեստավորում չկա
Բնադրման քայլ. որտեղ տեղի են ունենում նյութական խնայողություններ
Բնադրման քայլը՝ թերթի նյութի վրա միջադիրների ձևավորումը՝ թափոնները նվազագույնի հասցնելու համար, այն է, որտեղ CNC կտրումը ապահովում է իր նյութական ամենակարևոր խնայողությունները՝ համեմատած ձուլակտորների հետ:
Մատուռի ֆիքսված երկրաչափության վրա հիմնված բների նախշեր: Ձեռքի դասավորությունը օպտիմիզացված է մեկ անգամ մատրակի արտադրության պահին և չի կարող փոխվել: Եթե սավանն ունի թերություն, մեռնելը չի կարող խուսափել դրանից. արատավոր հատվածը կամ կտրված է (առաջացնելով թերի միջադիր) կամ վատնել:
CNC բնադրող ծրագրակազմը դինամիկ կերպով դասավորում է նախշերը յուրաքանչյուր թերթիկի համար.
Ավտոմատ բնադրում. Ծրագիրը հաշվարկում է թերթիկի վրա միջադիրների բոլոր անհրաժեշտ ձևերի օպտիմալ դասավորությունը՝ նվազագույնի հասցնելով մասերի միջև եղած բացը և առավելագույնի հասցնելով մեկ թերթիկի միջադիրների քանակը:
Խառը բնադրում. միջադիրների տարբեր նմուշներ կարող են տեղադրվել միասին նույն թերթիկի վրա, ինչը օգտակար է մի քանի մասերի փոքր խմբաքանակի պատվերների համար:
Թերությունների խուսափում. տեսանելի թերություններով նյութերի համար (ներառումներ, մակերեսային վնաս) օպերատորը կարող է նշել թերության տարածքները ծրագրաշարում, իսկ բնադրման ալգորիթմը ավտոմատ կերպով խուսափում է միջադիրների նախշեր տեղադրել այդ տարածքների վրա:
Թանկարժեք նյութերի համար, ինչպիսիք են PTFE-ն և գրաֆիտի թերթիկը, բնադրման օպտիմալացումը սովորաբար բարելավում է նյութերի օգտագործումը 10-20%-ով` համեմատած ձողերի կտրման հետ: Մի նյութի վրա, որն արժե
200 մեկ թերթիկի համար, սա տարեկան զգալի խնայողություն է արտադրության ծավալների վրա:
Նյութի հատուկ կտրման պարամետրեր
Յուրաքանչյուր միջադիր նյութ պահանջում է կտրման տարբեր պարամետրեր՝ մաքուր եզրեր և չափերի ճշգրտություն ձեռք բերելու համար: Հետևյալ պարամետրերը մեկնարկային կետեր են՝ օպտիմալացնել ձեր հատուկ նյութի դասի, հաստության և եզրերի պահանջվող որակի համար:
Ռետինե և սիլիկոնե կտրման պարամետրեր
Պարամետր
Բարակ ռետին (≤3 մմ)
Միջին ռետին (3–10 մմ)
Հաստ ռետին (10–25 մմ)
Սայրի տեսակը
Ուղիղ տատանվող
Ուղիղ տատանվող
Ուղիղ տատանվող (ավելի երկար սայր)
Տատանումների հաճախականությունը
Բարձր (15,000–20,000 spm)
Բարձր
Միջին բարձր (12,000–18,000 spm)
Կտրման արագություն
600–1000 մմ/ր
400–700 մմ/ր
250–450 մմ/ր
Վակուումային ճնշում
Ստանդարտ (0,05–0,07 ՄՊա)
Ստանդարտից բարձր
Բարձր (0,07–0,09 ՄՊա)
Սայրի կյանք
15-25 ժամ
10-20 ժամ
8-15 ժամ
Ռետինի հիմնական պարամետրի նշում. Կտրման արագությունն ավելի մեծ ազդեցություն ունի ռետինի եզրերի որակի վրա, քան ցանկացած այլ միջադիր նյութի: Շատ արագ առաջացնում է թեքված եզր (ռետինե շեղվում է նախքան կտրելը); չափազանց դանդաղ առաջացնում է սեղմված եզր (ռետինը սեղմվում է սեղանի վրա): Գտեք այն արագությունը, որն առաջացնում է մաքուր, ուղղահայաց կտրված եզր և փաստաթղթավորեք այն յուրաքանչյուր ռետինե դասի համար:
PTFE կտրման պարամետրեր
Պարամետր
Բարակ PTFE (≤3 մմ)
Միջին PTFE (3–8 մմ)
Հաստ/Լցված PTFE (8–20 մմ)
Սայրի տեսակը
Ուղիղ տատանվող
Ուղիղ տատանվող
Ուղիղ տատանվող (ամրացված)
Տատանումների հաճախականությունը
Բարձր (15,000–20,000 spm)
Բարձր
Բարձր
Կտրման արագություն
400–700 մմ/ր
300–500 մմ/ր
200–350 մմ/ր
Վակուումային ճնշում
Բարձր (0,07–0,09 ՄՊա)
Բարձր
Բարձր
Սայրի կյանք
6-12 ժամ
5-10 ժամ
4-8 ժամ
PTFE-ի հիմնական պարամետրի նշում. PTFE-ի ցածր շփման մակերեսը պահանջում է ավելի բարձր վակուումային ճնշում, քան ռետինը: Ստուգեք պահումը` փորձելով ձեռքով սահեցնել թերթիկը վակուումը կիրառելուց հետո. այն չպետք է շարժվի: Եթե թերթիկը սահում է, ավելացրեք վակուումային ճնշումը կամ մաքրեք սեղանի մակերեսը (բեկորները նվազեցնում են արդյունավետ վակուումային տարածքը):
Գրաֆիտի թերթիկի կտրման պարամետրեր
Պարամետր
Ստանդարտ գրաֆիտ (0,5–2 մմ)
Ամրացված գրաֆիտ (մետաղական ներդիրով)
Սայրի տեսակը
Ուղիղ տատանվող (սուր, նուրբ եզր)
Ուղիղ տատանվող (ավելի ծանր պարտականություն)
Տատանումների հաճախականությունը
Միջին (10,000–15,000 spm)
Միջին
Կտրման արագություն
200–400 մմ/ր
150–300 մմ/ր
Վակուումային ճնշում
Ստանդարտ (0,05–0,07 ՄՊա)
Ստանդարտից բարձր
Սայրի կյանք
8-16 ժամ
5-10 ժամ
Գրաֆիտի հիմնական պարամետրի նշում. տատանումների ավելի ցածր հաճախականությունը և ավելի դանդաղ կտրման արագությունը հակասում են գրաֆիտին. այն բարակ, փափուկ նյութ է: Պատճառը գրաֆիտի փխրունությունն է. բարձր հաճախականությամբ, բարձր արագությամբ կտրումը առաջացնում է թրթռում, որը քանդում է կտրված եզրը: Դանդաղ, վերահսկվող կտրումը մաքուր եզրեր է ստեղծում: Գրաֆիտը կտրելիս միշտ օգտագործեք փոշու արդյունահանում:
Ոչ ասբեստի մանրաթելային թերթիկի կտրման պարամետրեր
Պարամետր
Ստանդարտ NAF թերթ (1–3 մմ)
Ծանր NAF թերթ (3–6 մմ)
Սայրի տեսակը
Ուղիղ տատանվող
Ուղիղ տատանվող (ամրացված)
Տատանումների հաճախականությունը
Բարձր (15,000–20,000 spm)
Բարձր
Կտրման արագություն
350–600 մմ/ր
250–400 մմ/ր
Վակուումային ճնշում
Ստանդարտից բարձր
Բարձր
Սայրի կյանք
8-15 ժամ
5-10 ժամ
Ընտրելով ճիշտ CNC միջադիր կտրող մեքենա
Shilai-ն առաջարկում է հինգ CNC միջադիր կտրող մեքենաների մոդելներ, որոնցից յուրաքանչյուրը օպտիմիզացված է հատուկ նյութերի, թերթիկների ձևաչափերի և արտադրության ծավալների համար: Ճիշտ մոդելի ընտրությունը կախված է երեք գործոններից՝ ձեր հիմնական նյութի տեսակից, թերթիկի կամ գլանափաթեթի ձևաչափից և ձեր ամենօրյա արտադրության ծավալից:
Ընտրության ուղեցույց. Մեքենան համապատասխանեցնել նյութին և ձևաչափին
Ձեր հիմնական նյութը
Ձեր ձևաչափը
Առաջարկվող մոդել
Գրաֆիտ, PTFE, փոքր թիթեղներ
Թերթ (≤600×900 մմ)
SL6090FG
PTFE, ռետինե, ոչ ասբեստ
Թերթ (միջին, ≤1600×1000 մմ)
SL1610FG
Ոչ ասբեստ, ասբեստ, խոշոր թիթեղներ
Թերթ (մեծ, ≤1600×2500 մմ)
SL1625FG
Ռետին, սիլիկոն
Ռուլետ նյութ
SL1610CG
Ցանկացած նյութ, բարձր ծավալ
Թերթ կամ ռուլետ
SL1625FGD (երկգլուխ)
SL6090FG Գրաֆիտի միջադիր կտրող մեքենա
Լավագույնը գրաֆիտի թերթիկի, PTFE-ի, ռետինե-փոքր թիթեղների համար, անհատական պատվերներ, նմուշառում, նախատիպավորում
SL6090FG-ը մուտքային մակարդակի CNC միջադիր կտրող սարք է այն գործողությունների համար, որոնք հիմնականում կտրում են փոքր թիթեղները կամ հատուկ և նախատիպային միջադիրների հատուկ մեքենայի կարիք ունեն: Նրա կոմպակտ 600×900 մմ կտրման տարածքը արդյունավետ կերպով մշակում է ստանդարտ փոքր ձևաչափի գրաֆիտի և PTFE թերթերը:
Հիմնական բնութագրերը.
Կտրման տարածքը՝ 600×900 մմ
Կտրման ճշգրտությունը՝ ±0,1 մմ
Կտրման եղանակը՝ տատանվող դանակ
Շարժիչային համակարգ՝ ճապոնական սերվո շարժիչներ, Թայվանի գծային ուղեցույցներ
Ծրագրային ապահովում. ներառված է պրոֆեսիոնալ բնադրող ծրագրակազմ
Երաշխիք՝ 3 տարի
Իդեալական օգտագործման դեպք․ կնիքների արտադրող, որը արտադրում է հատուկ գրաֆիտային միջադիրներ՝ սպասարկման և վերանորոգման պատվերների համար. յուրաքանչյուր պատվերը տարբեր չափսերի է, քանակը փոքր է (5–50 հատ), և սպասարկման ժամանակը կարևոր է: SL6090FG-ը DXF ֆայլից կտրում է միջադիրի ցանկացած ձևը րոպեների ընթացքում՝ առանց մաղձի և սպասման:
Լավագույնը՝ PTFE թերթիկ, ռետինե թերթ, ոչ ասբեստի թերթ — միջին ձևաչափ, նախատիպավորում կայուն արտադրության համար
SL1610FG-ը մշակում է միջին ձևաչափի թերթեր մինչև 1600×1000 մմ, ինչը ստանդարտ չափս է PTFE և ռետինե միջադիրների թերթիկների մեծ մասի համար: Սա ամենաբազմակողմանի մոդելն է այն գործողությունների համար, որոնք կտրում են մի քանի ոչ մետաղական միջադիր նյութեր մեկ մեքենայի վրա:
Հիմնական բնութագրերը.
Կտրման տարածք՝ 1600×1000 մմ
Կտրման ճշգրտությունը՝ ±0,1 մմ
Կտրման եղանակը՝ տատանվող դանակ
Շարժիչային համակարգ՝ ճապոնական սերվո շարժիչներ, Թայվանի գծային ուղեցույցներ
Ծրագրային ապահովում. պրոֆեսիոնալ բնադրող ծրագրակազմ՝ խառը նյութերի բնադրմամբ
Երաշխիք՝ 3 տարի
Իդեալական օգտագործման դեպք. Արդյունաբերական կնիքների դիստրիբյուտոր, որը պահեստավորում է PTFE, ռետինե և ոչ ասբեստային թիթեղներ և կտրում միջադիրները՝ պատվիրելու համար քիմիական, սննդի վերամշակման և ջրի մաքրման արդյունաբերության հաճախորդների համար: SL1610FG-ը մշակում է բոլոր երեք նյութերը մեկ մեքենայի վրա՝ առանց միջադիրի որևէ դիզայնի ներդրման:
Լավագույնը՝ ոչ ասբեստի սեղմված թիթեղների, ասբեստի թերթիկների, խոշոր արդյունաբերական եզրագծերի համար՝ նավթ և գազ, քիմիական, էներգիայի արտադրություն
SL1625FG-ը լայնաֆորմատ մոդել է, 1600×2500 մմ կտրման տարածքով, որը տեղավորում է ոչ ասբեստից և ասբեստի լրիվ չափի թերթերը՝ առանց վերադիրքավորման: Սա ճիշտ մեքենան է արդյունաբերական միջադիրներ արտադրողների համար, որոնք խոշոր եզրային միջադիրներ են մատակարարում նավթի և գազի, նավթաքիմիական և էներգիա արտադրող հաճախորդներին:
Հիմնական բնութագրերը.
Կտրման տարածքը՝ 1600×2500 մմ
Կտրման ճշգրտությունը՝ ±0,1 մմ
Կտրման եղանակը՝ տատանվող դանակ
Շարժիչային համակարգ՝ ճապոնական սերվո շարժիչներ, Թայվանի գծային ուղեցույցներ
Ասբեստի և մանրաթելային նյութերի փոշու վերահսկվող կտրում
Երաշխիք՝ 3 տարի
Իդեալական օգտագործման դեպք. միջադիրներ արտադրող, որը մատակարարում է մեծ ջերմափոխանակիչի միջադիրներ, ճնշման անոթների եզրային միջադիրներ և կաթսայի միջադիրներ արդյունաբերական հաճախորդներին: Լրիվ չափի թերթերը կտրված են մեկ տեղակայմամբ, բնադրող ծրագրաշարով, որը առավելագույնի հասցնում է եկամտաբերությունը թանկարժեք ոչ ասբեստային թերթից:
SL1610CG-ը պտտվող նյութերի մասնագետ է: Նրա փոխակրիչային ժապավենի ավտոմատ սնուցման համակարգը ավտոմատ կերպով առաջ է մղում ռետինե կամ սիլիկոնե գլանափաթեթային նյութը, ինչը հնարավորություն է տալիս շարունակական կտրել առանց թերթերի վերաբեռնման դադարեցման: Սա ճիշտ մեքենա է այն գործողությունների համար, որոնք մեծ քանակությամբ ռետինե միջադիրներ են կտրում գլանափաթեթներից:
Հիմնական բնութագրերը.
Կտրման տարածք՝ 1600×1000 մմ (մեկ անցման համար, շարունակական՝ ավտոմատ սնուցմամբ)
Կտրման ճշգրտությունը՝ ±0,1 մմ
Կտրման եղանակը՝ տատանվող դանակ
Ավտոմատ սնուցում. գլանափաթեթային նյութերի փոխակրիչ գոտի
Շարժիչային համակարգ՝ ճապոնական սերվո շարժիչներ, Թայվանի գծային ուղեցույցներ
Երաշխիք՝ 3 տարի
Իդեալական օգտագործման դեպք․ ռետինե միջադիրներ արտադրող, որն արտադրում է խողովակների եզրային միջադիրներ, պոմպի միջադիրներ և փականի միջադիրներ EPDM և նիտրիլային ռետինե գլանափաթեթներից։ Ավտոմատ սնուցման համակարգը հնարավորություն է տալիս մեկ օպերատորին շարունակական արտադրություն իրականացնել նվազագույն միջամտությամբ:
Լավագույնը՝ ցանկացած միջադիրի նյութի մեծ ծավալների արտադրության համար՝ գրաֆիտ, PTFE, ռետին, ոչ ասբեստ
SL1625FGD-ն բարձր արտադրողականության մոդել է: Երկու անկախ տատանվող դանակի գլուխներ միաժամանակ աշխատում են միևնույն թերթիկի վրա՝ արդյունավետորեն կրկնապատկելով ելքը՝ համեմատած նույն հետք ունեցող մեկ գլխանի մեքենայի հետ: Սա ճիշտ մեքենան է միջադիր արտադրողների համար, որոնք ունեն բարձր ամենօրյա արտադրանքի պահանջներ:
Հիմնական բնութագրերը.
Կտրման տարածքը՝ 1600×2500 մմ
Կտրող գլուխներ՝ 2 անկախ տատանվող դանակի գլուխներ
Կտրման ճշգրտությունը՝ ±0,1 մմ մեկ գլխի համար
Շարժիչային համակարգ՝ ճապոնական սերվո շարժիչներ, Թայվանի գծային ուղեցույցներ
Ծրագրային ապահովում՝ երկգլխանի բնադրման օպտիմիզացում
Երաշխիք՝ 3 տարի
Իդեալական օգտագործման դեպք․ միջադիրներ արտադրող, որը արդյունաբերական հաճախորդներին մատակարարում է 500–2000+ միջնապատերի օրական պատվերներ բազմաթիվ նյութերից և դիզայնից: Երկկողմանի համակարգը կրկնապատկում է թողունակությունը՝ առանց կրկնապատկելու հատակի տարածությունը կամ օպերատորների թիվը:
Տնտեսագիտություն. CNC ընդդեմ Die Cutting-ի միջադիրների արտադրության համար
Մատյան կտրումից CNC-ին անցնելու որոշումը տնտեսական հաշվարկ է: Ներդրումները ձեր ընթացիկ ծախսերն են, ձեր նյութական թափոնների մակարդակը և ձեր արտադրության ճկունության արժեքը: Ահա թե ինչպես է հաշվարկը աշխատում տիպիկ միջադիր արտադրողի համար:
Սցենար. Միջին չափի արդյունաբերական միջադիրների արտադրող
Ներկա իրավիճակը.
80 ակտիվ միջադիրների ձևավորում ռետինե, PTFE և ոչ ասբեստային նյութերի վրա
Միջին մեռնելու արժեքը՝ $800 մեկ դիզայնի համար
Գույքագրման արժեքը՝ $64,000
Դիզայնի նոր պահանջներ ամսական՝ 6–8 (յուրաքանչյուրը պահանջում է նոր ձուլակտոր)
Ամսական մաղձի արժեքը.
6400
Նյութի օգտագործումը ձուլվածքով. ~72% (28% թափոն)
Ամսական նյութական ծախս՝ $15,000
Նյութական թափոնների ամսական արժեքը՝ $4200
CNC կտրումով.
Մեքենայի ներդրում.
35000 (կախված մոդելից)
Ամսական մեռնելու արժեքը՝ $0
Նյութերի օգտագործումը CNC բույնով. ~85% (15% թափոն)
Նյութական թափոնների ամսական արժեքը՝ $2250
Ամսական նյութական խնայողություն՝ $1,950
Ամսական խնայողությունները վերացնելուց.
6400
Նվազեցված նյութական թափոններից ամսական խնայողություններ՝ $1,950
Ընդհանուր ամսական խնայողություններ.
8,350
Վճարման ժամկետը՝ 2-5 ամիս
Այս հաշվարկը չի ներառում դիզայնի նոր պահանջներին ավելի արագ արձագանքելու արժեքը (2-4 շաբաթից մինչև նույն օրը), ձուլակտորների պահեստավորման տարածքի վերացումը կամ փոքր խմբաքանակի պատվերներ ընդունելու հնարավորությունը, որոնք նախկինում ոչ տնտեսական էին, ինչպես նաև գործիքակազմի ծախսերը:
Ձեռքով կտրումից մինչև CNC. ինչպիսին է անցումը
Ներդիրների շատ արտադրողներ ներկայումս կտրում են միջադիրները ձեռքով` օգտագործելով ձեռքի դանակներ, մկրատներ կամ ձեռքով դակիչ մամլիչներ պարզ ձևանմուշներով: Անցումը դեպի CNC կտրում պարզ է, բայց դա պահանջում է հասկանալ, թե ինչ է փոխվում արտադրության գործընթացում:
Ինչ է փոխվում.
Կաղապարների ստեղծումը ֆիզիկական ձևանմուշներից տեղափոխվում է DXF ֆայլեր (միջնորդների դիզայնի մեծ մասը կարելի է նկարել ցանկացած CAD ծրագրաշարում 10–30 րոպեում)
Նյութերի բեռնումը փոխվում է ձեռքով տեղադրումից մինչև կտրող սեղանի վրա թերթեր դնելը և վակուումը ակտիվացնելը
Կտրում փոփոխությունները ձեռքով դանակով աշխատանքից մինչև CNC կարգավորիչի վրա 'start' սեղմելը
Որակի վերահսկումը դառնում է ավելի պարզ. CNC կրճատումները հետևողական են, ուստի ստուգումը կենտրոնանում է առաջին մասի ստուգման վրա, այլ ոչ թե յուրաքանչյուր մասի ստուգման վրա:
Ինչը չի փոխվում.
Նյութերի մատակարարում - նույն ռետինե, PTFE և գրաֆիտի թերթերի մատակարարները
Վերամշակում. միջադիրները դեռ անցնում են նույն ստուգման, փաթեթավորման և առաքման փուլերը
Հաճախորդի բնութագրերը. միջադիրի չափսերն ու հանդուրժողականությունները մնում են նույնը
Ուսուցման կորը. Օպերատորներից շատերը կարող են արտադրել իրենց առաջին արտադրական որակի CNC միջադիրները վերապատրաստումից հետո 1-2 օրվա ընթացքում: Shilai-ն ապահովում է տեղում տեղադրում և ուսուցում բոլոր մեքենաների համար, ինչպես նաև ողջ կյանքի ընթացքում տեխնիկական աջակցություն ծրագրային ապահովման և պարամետրերի հարցերի համար:
Եզրակացություն
CNC միջադիրի կտրումը տեխնոլոգիայի արդիականացում չէ, դա բիզնես մոդելի արդիականացում է: Վերացնելով ձուլակտորների մշակման ծախսերը, նվազեցնելով նյութի թափոնները խելացի բնադրման միջոցով և հնարավորություն տալով նույն օրը պատասխանել դիզայնի նոր պահանջներին՝ CNC կտրումը փոխակերպում է միջադիրների արտադրությունը կապիտալ ինտենսիվ, ժամանակի սահմանափակ աշխատանքից ճկուն, ցածր ծախսերի արտադրության համակարգի:
Տեխնոլոգիան ապացուցված է՝ Shilai's CNC միջադիր կտրող մեքենաները գործում են միջադիրների արտադրական հաստատություններում ավելի քան 100 երկրներում, կտրում են ռետին, PTFE, գրաֆիտ և ոչ ասբեստային նյութեր ±0,1 մմ ճշգրտությամբ շարունակական արտադրության մեջ: Անկախ նրանից, թե դուք կնիքի դիստրիբյուտոր եք, որը կտրում է պատվերով միջադիրներ, արդյունաբերական արտադրող, որը մատակարարում է լայնաֆորմատ եզրային միջադիրներ, կամ սպասարկում, որը պահանջում է արագ փոխարինող միջադիրներ, կա CNC լուծում, որը համապատասխանում է ձեր արտադրությանը:
Կարո՞ղ է CNC միջադիր կտրող մեքենան ներքին անցքեր (պտուտակների անցքեր) կտրել միջադիրներում:
Այո՛։ CNC միջադիր կտրող մեքենաները մեկ գործողությամբ կտրում են ինչպես արտաքին պրոֆիլը, այնպես էլ բոլոր ներքին անցքերը (պտուտակների անցքեր, անցքեր): Կտրման ուղին ծրագրավորված է DXF ֆայլից, որը ներառում է կտրման բոլոր հնարավորությունները: Ստանդարտ խողովակի եզրային միջադիրը 8 պտուտակային անցքերով և կենտրոնական անցքով ամբողջությամբ կտրված է մեկ անցումով. երկրորդական դակիչ գործողություն չի պահանջվում:
Ո՞րն է միջադիրի նվազագույն չափը, որը կարող է կտրել CNC մեքենան:
CNC տատանվող դանակի կտրող մեքենաները կարող են կտրել միջադիրներ մինչև 20–30 մմ արտաքին տրամագծով, կախված մեքենայի մոդելից և սայրի կոնֆիգուրացիայից: Շատ փոքր միջադիրների համար (20 մմ-ից ցածր) տատանվող դանակի երկրաչափությունը կարող է սահմանափակել ներսի անկյունային շառավիղը: Կապվեք Shilai-ի հետ ձեր նվազագույն միջադիրի չափսերով՝ կոնկրետ կարողությունների գնահատման համար:
Ինչպե՞ս է CNC կտրումը մշակում պտուտակի անցքի նախշը մեծ եզրային միջադիրների վրա:
Հեղույսի անցքի նախշը ծրագրավորված է որպես DXF ֆայլի մաս: CNC մեքենան հերթականությամբ կտրում է արտաքին պրոֆիլը և բոլոր պտուտակների անցքերը մեկ տեղադրմամբ: Խոշոր եզրային միջադիրների համար (օրինակ՝ 1200 մմ տրամագծով 24 պտուտակային անցքերով), մեքենան կտրում է բոլոր հնարավորությունները՝ առանց վերադիրքավորելու՝ պահպանելով պտուտակի անցքի ձևի ճշգրտությունը միջադիրի կենտրոնի նկատմամբ:
Արդյո՞ք CNC կտրումը հարմար է ասբեստի թերթիկից միջադիրներ կտրելու համար:
Այո՛։ Shilai's SL1625FG-ը նախատեսված է ինչպես ասբեստից, այնպես էլ ոչ ասբեստից սեղմված թիթեղները կտրելու համար: Տատանվող դանակի կտրման մեթոդը գերադասելի է ասբեստի համար նախատեսված ձողային կտրվածքից, քանի որ այն արտադրում է զգալիորեն ավելի քիչ օդային մանրաթել, քան մամլիչի ազդեցությունը: Ասբեստի նյութերը կտրելիս խստորեն խորհուրդ է տրվում փոշու արդյունահանումը:
Որքա՞ն ժամանակ է պահանջվում CNC մեքենայի վրա ստանդարտ խողովակի եզրային միջադիրը կտրելու համար:
Ստանդարտ DN100 (4 դյույմ) խողովակի եզրային միջադիրը - արտաքին տրամագիծը մոտավորապես 220 մմ, ներքին անցքը մոտավորապես 115 մմ, 4 պտուտակային անցք - CNC միջադիր կտրող մեքենայի վրա կտրելու համար տևում է մոտավորապես 45–90 վայրկյան՝ կախված նյութի հաստությունից և կտրման արագությունից: Կարգավորման ժամանակը (DXF ֆայլը բեռնելը և թերթիկը տեղադրելը) 5–10 րոպե է նոր դիզայնի առաջին միջադիրի համար. Նույն դիզայնի հետագա կրճատումները պահանջում են միայն նյութի բեռնման ժամանակը:
Կարո՞ղ եմ նույն թերթիկի վրա կտրել մի քանի տարբեր միջադիրների ձևավորում:
Այո, սա CNC բույնի հիմնական առավելություններից մեկն է ձուլակտորների նկատմամբ: Բնադրող ծրագրաշարը կարող է միևնույն թերթիկի վրա կազմակերպել մի քանի տարբեր միջադիրների ձևավորում՝ օպտիմալացնելով դասավորությունը՝ նվազագույնի հասցնելով նյութական թափոնները: Սա հատկապես արժեքավոր է մի քանի մասերի փոքր խմբաքանակի պատվերների համար, որտեղ ձուլակտորը կտրելու համար կպահանջվի առանձին ձուլակտոր յուրաքանչյուր դիզայնի համար:
Jinan Shilai Technology Equipment Co., Ltd. առաջատար արտադրող է, որը մասնագիտացած է խելացի հետազոտության և մշակման և արտադրության մեջ CNC տատանվող դանակ կտրող մեքենաների : Մենք տրամադրում ենք առաջադեմ թվային հարթակ կտրելու լուծումներ փաթեթավորման, ավտոմոբիլային, գովազդային և տեքստիլ արդյունաբերության համար ամբողջ աշխարհում:
Այս կայքը օգտագործում է թխուկներ և նմանատիպ տեխնոլոգիաներ ('cookies'): Ձեր համաձայնության դեպքում՝ կօգտագործվեն վերլուծական թխուկներ՝ հետևելու համար, թե որ բովանդակությունն է ձեզ հետաքրքրում, և մարքեթինգային թխուկներ՝ հետաքրքրության վրա հիմնված գովազդ ցուցադրելու համար: Այս միջոցների համար մենք օգտագործում ենք երրորդ կողմի մատակարարներ, որոնք կարող են նաև օգտագործել տվյալները իրենց նպատակների համար:
Դուք տալիս եք ձեր համաձայնությունը՝ սեղմելով «Ընդունել բոլորը» կամ կիրառելով ձեր անհատական կարգավորումները: Այնուհետև ձեր տվյալները կարող են մշակվել նաև ԵՄ-ից դուրս երրորդ երկրներում, ինչպիսիք են ԱՄՆ-ը, որոնք չունեն տվյալների պաշտպանության համապատասխան մակարդակ, և որտեղ, մասնավորապես, տեղական իշխանությունների հասանելիությունը չի կարող արդյունավետորեն կանխվել: Դուք կարող եք ցանկացած պահի չեղարկել ձեր համաձայնությունը անմիջապես ուժի մեջ մտնելով: Եթե սեղմեք «Մերժել բոլորը» վրա, կօգտագործվեն միայն խիստ անհրաժեշտ թխուկները: