Kurze Antwort: Das CNC-Schneiden mit oszillierenden Messern macht harte Werkzeuge überflüssig, verkürzt die Vorlaufzeiten, erhöht die Materialausbeute und liefert saubere, präzise Kanten – ohne Hitze, Wasser oder Abfall. Es verwandelt die Dichtungsproduktion von einem langsamen, formabhängigen Prozess in einen schnellen, flexiblen, digitalen Vorgang.
Wenn Sie im Jahr 2025 immer noch Matrizen zum Schneiden von Dichtungen verwenden, arbeiten Sie härter – und geben mehr aus – als nötig.
Von Matrizen zu Ziffern: Der wahre Wandel in der Dichtungsherstellung
Der alte Weg:
Die Stahlherrschaft stirbt. Stanzpressen. Wochenlange Vorlaufzeit. Teures Umrüsten jedes Mal, wenn sich ein Flansch ändert oder eine Toleranz enger wird. Der Lagerbestand häuft sich „nur für den Fall“.
Die neue Realität:
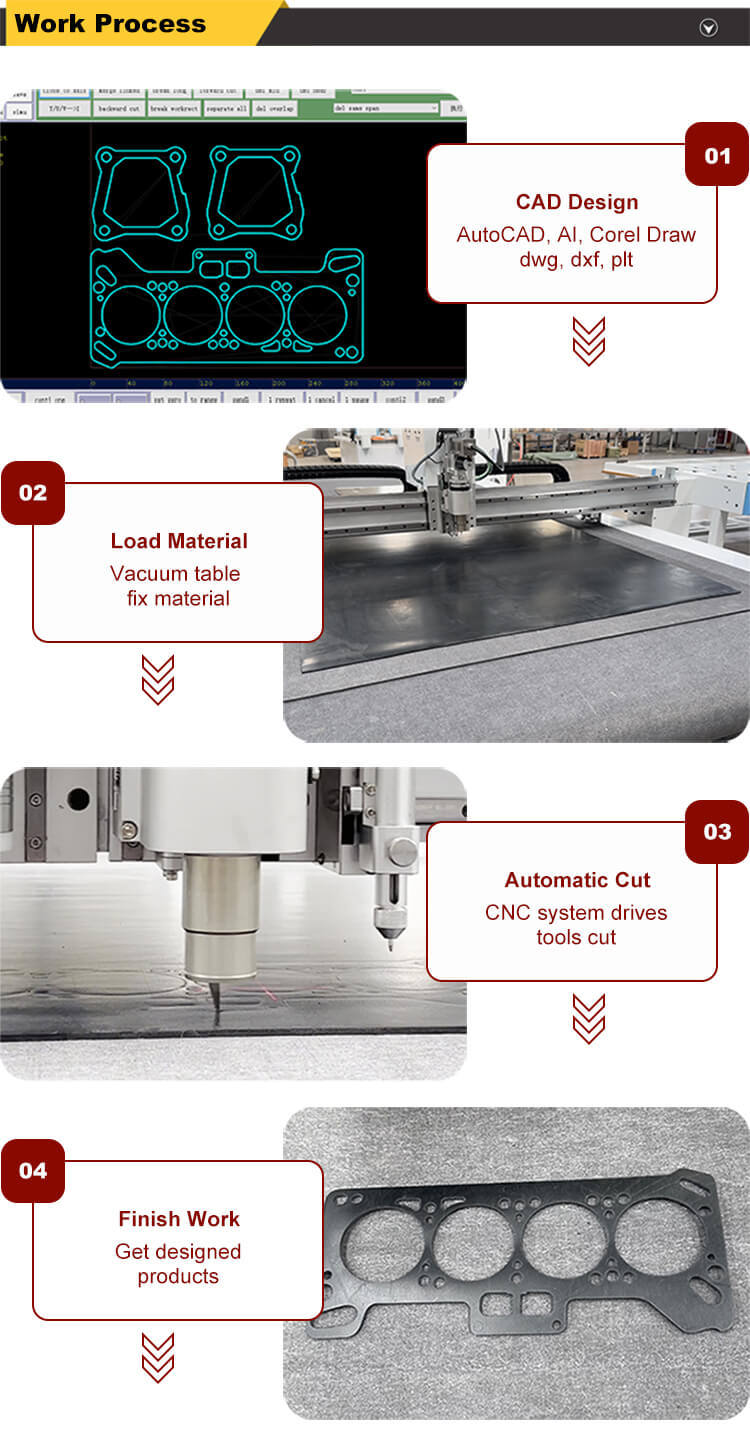
Laden Sie eine CAD-Datei hoch. Lassen Sie die Software die Teile verschachteln. Drücken Sie Start. Geh weg.
Nein stirbt. Keine Lagerregale. Keine Genehmigungszyklen. Nur Dichtungen – präzise zugeschnitten, nach Bedarf.
Dabei handelt es sich nicht nur um eine schrittweise Verbesserung. Es handelt sich um einen grundlegenden Wandel vom analogen Werkzeugbau zur digitalen Fertigung – und er verschafft agilen Betrieben einen entscheidenden Vorteil.
")
Was genau ist das Schneiden mit einem oszillierenden Messer?
Im Kern handelt es sich um ein maschinelles, softwaregesteuertes Kaltschneiden .
Ein Hochgeschwindigkeitsmotor treibt eine Klinge in einer schnellen Auf- und Abbewegung (Oszillation) an – typischerweise 6.000 bis 12.000 Zyklen pro Minute – während sich der Werkzeugkopf präzise über das Material bewegt. Das Ergebnis? Saubere, kontrollierte Schnitte durch weiche und halbstarre Bleche, ohne Verbrennungen, ohne Wasser und mit minimaler Verformung.
Ein typisches System umfasst:
Ein Vakuumtisch (fest oder mit Förderband), um das Material flach zu halten
Ein Multifunktionswerkzeugkopf mit oszillierendem Messer, Schleppmesser, Mikrostanzer und Markierstift
Optionale Vision-Kamera für die Ausrichtung des gedruckten Liners
Nesting-Software , die DXF-Dateien in optimierte Schnittpfade umwandelt
Der entscheidende Vorteil? Es schneidet wie ein Skalpell – nicht wie ein Stempel.
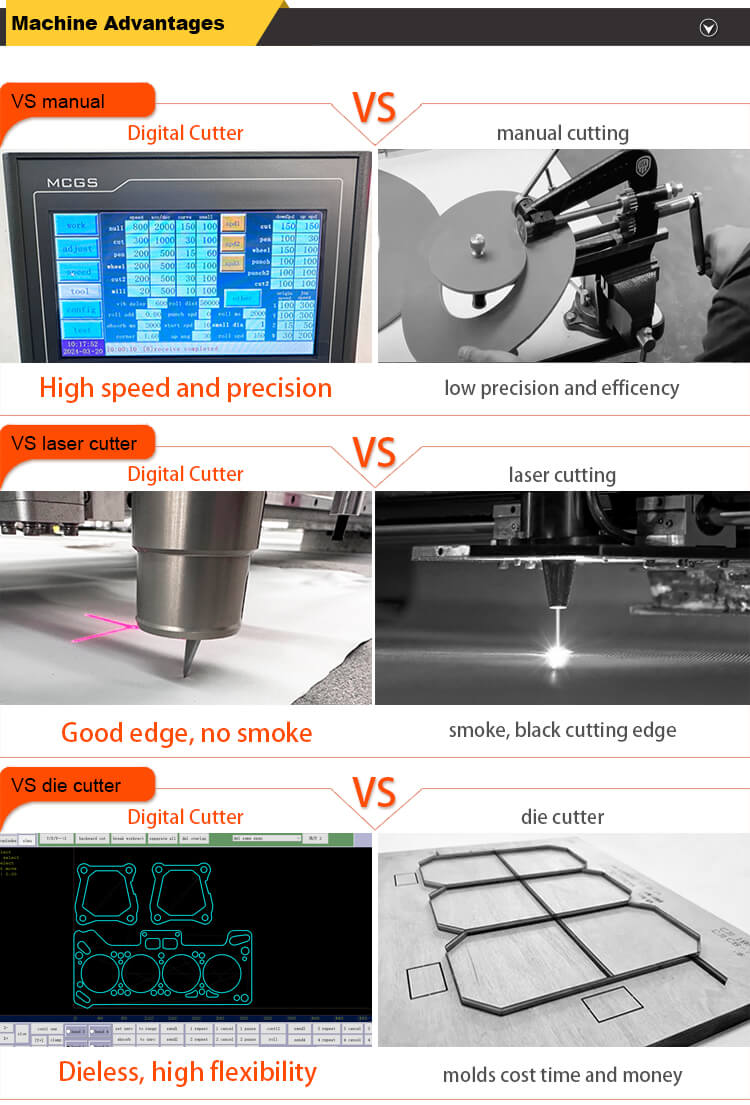
Stanzen vs. oszillierendes Messer: Warum der Unterschied wichtig ist
Faktor |
Steel Rule Die |
Oszillierendes Messer CNC |
Werkzeuge |
500–5.000 US-Dollar pro Würfel; 1–4 Wochen Vorlaufzeit |
0 $ Werkzeugkosten; Wechseln Sie den Job in wenigen Minuten |
Designänderungen |
Erfordert neue Matrize, Budgetgenehmigung, Ausfallzeit |
CAD-Datei aktualisieren → neue Version noch am selben Tag ausschneiden |
Materialausbeute |
Festes Layout; manuelle Verschachtelung; 5–10 % Abfall üblich |
Algorithmische Verschachtelung; 5–12 % höherer Ertrag Durchschnittlich |
Kantenqualität |
Durch die Kompression können Schaumstoffe zerdrückt oder Gummi verformt werden |
Saubere Scherung mit minimalem Grat – insbesondere bei PSA-Materialien |
Gesamtkosten |
Matrizen nutzen sich ab, gehen kaputt, gehen verloren; Speicher erhöht den Overhead |
Verbrauchsmaterialien: Klingen, Filzunterlage, Filter – vorhersehbare Betriebskosten |
Für High-Mix-, Low-Volume- oder Fast-Iteration-Umgebungen ist die Rechnung klar.
")
Warum Messerschneiden bei Dichtungen Laser und Wasserstrahl übertrifft
vs. Laser
Keine Wärmeeinflusszone (HAZ) → keine Verkohlung auf EPDM, keine geschmolzenen Kanten auf PTFE
Bewahrt die Klebeintegrität auf Schaumstoffen mit PSA-Rückseite – Laser verbrennen häufig die Klebeschicht
Sicherer für Elastomere , die beim Verbrennen giftige Dämpfe freisetzen
vs. Wasserstrahl
Keine Wasseraufnahme → entscheidend für poröse Schäume, Faserplatten und papierbasierte Dichtungen
Keine Delamination von laminierten oder netzverstärkten Materialien
Niedrigere Betriebskosten : keine Schleifmittel, keine Schlammentsorgung, keine Trocknungszeit
Saubererer Werkstattboden – keine nassen Verschmutzungen, keine Korrosionsgefahr
Für Dichtungsmaterialien – insbesondere weiche, wärmeempfindliche oder mit selbstklebender Rückseite – ist das mechanische Messerschneiden einfach die richtige Physik für die Aufgabe.
Materialien, die beim Schneiden mit oszillierenden Messern glänzen
Moderne Anlagen verarbeiten ein breites Spektrum an Dichtungsmedien:
Elastomere : NBR, EPDM, Silikon, FKM (Viton), CR, SBR
Schäume und weiche Medien : PU, PE, EVA, EPE, Moosgummi, Filz, Kork
Technische Platten : PTFE, flexibler Graphit (mit/ohne Drahtgeflecht), Aramidfaser (asbestfrei), Dichtungspapier
Laminate und PSA-Stapel : Sauber durch die oberen Schichten schneiden, ohne die Trägerfolie zu durchstechen
Typischer Dickenbereich : 0,2 mm bis 30 mm in einem Durchgang – abhängig von Klingentyp und Materialdichte.
Präzision, der Sie vertrauen können
Wiederholgenauigkeit : ±0,1–0,2 mm auf stabilen Materialien wie PTFE oder Gummiplatten
Strengere Kontrolle durch:
Schnittfugenkompensation (je nach Material kalibriert)
Eckenverzögerung zur Vermeidung von Überschneiden
Visuelle Registrierung für bedruckte Liner
Mikrolaschen zum Fixieren kleiner Dichtungen
Bei Flanschdichtungen, Batteriedichtungen oder der EMI-Abschirmung gewährleistet dieses Maß an Kontrolle, dass die Teile gleich beim ersten Mal richtig sind – Schicht für Schicht.
Der wahre ROI: Produktivitätssteigerungen, die sich summieren
Lieferzeit : Vom CAD zur fertigen Dichtung in weniger als 30 Minuten
Durchsatz : Hohe Beschleunigung + intelligente Werkzeugwege = schnellere Zyklen bei komplexen Verschachtelungen
Arbeitsaufwand : Ein Bediener kann mehrere Aufträge mit automatischer Verschachtelung und Beschriftung ausführen
Amortisation : Die meisten Betriebe erzielen einen ROI in 6–18 Monaten durch den Wegfall der Werkzeugkosten und die Reduzierung des Ausschusses
Ein Automobilzulieferer senkte die Werkzeugkosten um 120.000 US-Dollar pro Jahr und verkürzte die Vorlaufzeit für Prototypen von 10 Tagen auf 2 Stunden.
Was ist neu in 2025-Systemen?
Heutige Maschinen sind nicht nur „CNC-Fräser“, sondern integrierte Produktionszellen :
Intelligente Werkzeugköpfe : Einstellbare Oszillationsfrequenz und -kraft; Schnellwechselpatronen
Adaptive Vakuumzoneneinteilung : Fokussieren Sie die Absaugung auf kleine Teile oder schmale Bahnen
Vision + KI : Kameras erkennen Passermarken oder gedruckte Kanten; Die Software passt sich automatisch an die Materialdehnung an
Offene Software : Verschachtelung mit Körnungsregeln, Kiss-Cut-Tiefenbibliotheken und direkte ERP/MES-Integration
Dabei handelt es sich nicht um Kuriositäten aus dem Labor, sondern um Werkstattwerkzeuge, die für die reale Produktion entwickelt wurden.
Echte Erfolge in allen Branchen
Automotive/EV : Iteration am selben Tag zu Batteriepackdichtungen aus FKM und Silikon
HVAC : High-Mix-Schaumstoffdichtungen mit Kiss-Cut-PSA-Einlagen – von der Rolle geschnitten, etikettiert, versandfertig
Öl und Gas : Saubere, rückverfolgbare Schnitte an Graphit/PTFE-Verbundwerkstoffen mit QR-codierter Teilemarkierung
Elektronik : ESD-sicheres Schneiden von leitfähigen Schäumen mit engen Innentoleranzen (<±0,15 mm)
Der rote Faden? Geschwindigkeit, Flexibilität und keine Werkzeugabhängigkeit.
Ihre Umsetzungs-Roadmap 2025
Ordnen Sie Ihre Teile zu : Max./Min.-Abmessungen, engste Toleranzen, PSA-Verbrauch, kleinste Löcher
Wählen Sie den Tischtyp : Fest für Präzisionsbleche; Förderer für Rollenzuführung mit hohem Volumen
Werkzeug auswählen : Oszillierendes Messer + Schleppmesser + Locher + Marker (Kamera hinzufügen, wenn bedruckte Liner verwendet werden)
Führen Sie Versuche durch : Schneiden Sie Ihr Material mit Ihrem CAD – überprüfen Sie Kantenqualität, Geschwindigkeit und Genauigkeit
Planen Sie den Datenfluss : Standardisieren Sie CAD-Ebenen, Verschachtelungsregeln, Etikettenformate und Auftragsverfolgung
Bilden Sie Ihr Team aus : Bediener, Wartung und Technik – jeder braucht eine Rolle
Profi-Tipp : Kaufen Sie niemals ohne eine Live-Demo Ihres Materials. Wenn der Verkäufer Ihre Probe nicht schneidet, gehen Sie weg.
Wartung, die Sie am Laufen hält
Täglich : Entfernen Sie Schmutz, überprüfen Sie die Klinge und überprüfen Sie die Vakuumsaugung
Wöchentlich : Befestigungselemente festziehen, Filter reinigen, Schienen prüfen
Monatlich : Gemäß Handbuch schmieren, neu kalibrieren, Softwarekonfigurationen sichern
Klingenstrategie :
Feinschneidige Klingen für Gummi, PTFE, Graphit
Grobe Zahnung für dicke Schäume
Beschichtete Klingen für Schleiffasern
Ein gut gewartetes System läuft jahrelang mit minimalen Ausfallzeiten.
Häufige Fehler (und wie man sie vermeidet)
❌ Unter der Annahme „CNC = automatische Perfektion“
→ Sie müssen weiterhin Schnittfuge, Eckregeln und Vakuumzonen pro Material festlegen.
❌ Betrieb winziger Dichtungen in einer einzelnen Vakuumzone
→ Verwenden Sie Mikrolaschen, Trägerfolien oder Mehrzonenvakuum, um kleine Teile festzuhalten.
❌ Überfettete Linearschienen
→ Zieht Staub und Schmutz an. Verwenden Sie dünnes, sauberes Schmiermittel – nur dort, wo es angegeben ist.
❌ Aktualisieren der Firmware ohne Backup
→ Speichern Sie Werkzeugbibliotheken und Maschinenkonfigurationen immer vor jeder Softwareänderung.
Das Gesamtbild: Von der Kostenstelle zum Wettbewerbsvorteil
Unternehmen, die das Schneiden mit oszillierenden Messern einführen, sparen nicht nur Geld – sie verändern auch ihre Arbeitsweise :
Schnellere Produkteinführungen : Technische Änderungen werden direkt umgesetzt
Schlankerer Lagerbestand : Produzieren Sie auf Bestellung, nicht auf Prognosen
Gleichbleibende Qualität : Digitale Rezepte eliminieren bedienerabhängige Schwankungen
Nachhaltigkeit gewinnt : Weniger Ausschuss, keine giftigen Dämpfe, kein Abwasser
Kurz gesagt: Sie schneiden nicht nur Dichtungen. Sie reduzieren Durchlaufzeiten, Abfall und Risiken.
Über uns
Bei Jinan Shilai Technology bauen wir digitale CNC-Schneidesysteme, die speziell für Dichtungs-, Schaumstoff- und Verbundwerkstoffe entwickelt wurden. Unsere Maschinen kombinieren feste oder Fördertische, Multi-Tool-Köpfe, Vision-Ausrichtung und offene Software – so können Sie schnell von der Stanzform auf vollständig digital umsteigen.
Möchten Sie es mit eigenen Augen sehen?
Senden Sie uns Ihr Materialmuster und Ihre CAD-Datei. Wir schneiden es, messen es, filmen es und senden Ihnen einen vollständigen Bericht – einschließlich einer realistischen ROI-Schätzung für Ihren Betrieb.
Fordern Sie Ihren kostenlosen Musterschnitt und Ihre ROI-Analyse an