Krótka odpowiedź: Cięcie CNC nożem oscylacyjnym eliminuje twarde narzędzia, skraca czas realizacji, zwiększa wydajność materiału i zapewnia czyste, precyzyjne krawędzie — bez ciepła, wody i odpadów. Zmienia produkcję uszczelek z powolnego procesu zależnego od matrycy w szybką, elastyczną i cyfrową operację.
Jeśli w 2025 r. nadal będziesz używać matryc do wycinania uszczelek, oznacza to, że pracujesz ciężej i wydajesz więcej niż potrzebujesz.
Od matryc do cyfr: prawdziwa zmiana w produkcji uszczelek
Stary sposób:
Stalowa reguła umiera. Prasy dziurkujące. Tygodnie czasu realizacji. Kosztowne przezbrajanie przy każdej zmianie kołnierza lub zaostrzeniu tolerancji. Gromadzenie zapasów „na wszelki wypadek”.
Nowa rzeczywistość:
Prześlij plik CAD. Pozwól oprogramowaniu zagnieździć części. Naciśnij start. Odchodzić.
Żadnych zgonów. Brak regałów magazynowych. Brak cykli zatwierdzania. Tylko uszczelki — wycinane dokładnie, na żądanie.
To nie jest tylko stopniowa poprawa. Jest to fundamentalna zmiana z narzędzi analogowych na produkcję cyfrową, która zapewnia sprawnym sklepom poważną przewagę.

Czym dokładnie jest cięcie nożem oscylacyjnym?
W istocie jest to mechaniczne cięcie na zimno sterowane oprogramowaniem.
Szybki silnik napędza ostrze w szybkim ruchu w górę i w dół (oscylacja) – zwykle od 6 000 do 12 000 cykli na minutę – podczas gdy głowica narzędzia porusza się precyzyjnie po materiale. Wynik? Czyste, kontrolowane cięcie miękkich i półsztywnych arkuszy, bez przypalania, bez wody i przy minimalnych deformacjach.
Typowy system obejmuje:
( Stół podciśnieniowy stały lub zasilany przenośnikiem) do utrzymywania materiału na płasko
z Głowica wielofunkcyjna nożem oscylacyjnym, nożem wleczonym, mikro-dziurkiem i pisakiem
Opcjonalna kamera wizyjna do wyrównania drukowanej wykładziny
Oprogramowanie do zagnieżdżania , które przekształca pliki DXF w zoptymalizowane ścieżki cięcia
Kluczowa zaleta? Tnie jak skalpel, a nie stempel.
Sztancowanie a nóż oscylacyjny: dlaczego różnica ma znaczenie
Czynnik |
Stalowa matryca |
Nóż oscylacyjny CNC |
Obróbka |
500–5000 dolarów za kostkę; Czas realizacji 1–4 tygodnie |
Koszt oprzyrządowania 0 USD; zmienić pracę w ciągu kilku minut |
Zmiany projektowe |
Wymaga nowej matrycy, zatwierdzenia budżetu, przestoju |
Zaktualizuj plik CAD → wytnij nową wersję tego samego dnia |
Wydajność materiału |
Naprawiono układ; ręczne zagnieżdżanie; 5–10% odpadów wspólnych |
Zagnieżdżanie algorytmiczne; 5–12% wyższa wydajność Średnio o |
Jakość krawędzi |
Kompresja może zmiażdżyć piankę lub zniekształcić gumę |
Czyste ścinanie z minimalnymi zadziorami – szczególnie w przypadku materiałów PSA |
Całkowity koszt |
Matryce zużywają się, pękają, gubią się; pamięć zwiększa obciążenie |
Materiały eksploatacyjne: ostrza, podkładka filcowa, filtry – przewidywalny OPEX |
W przypadku środowisk o dużym zróżnicowaniu, małej objętości lub szybkich iteracjach matematyka jest jasna.
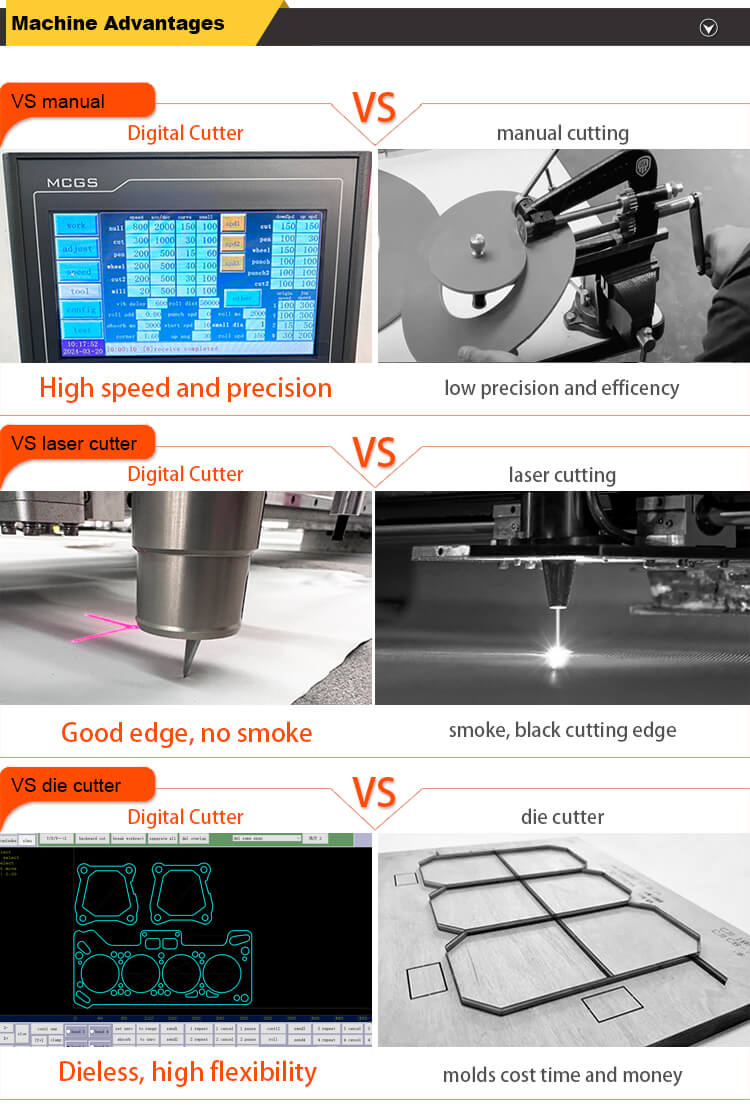
Dlaczego cięcie nożem przewyższa laser i strumień wody w przypadku uszczelek
kontra Laser
Brak strefy wpływu ciepła (HAZ) → brak zwęglenia na EPDM, brak stopionych krawędzi na PTFE
Zachowuje integralność kleju w przypadku pianek na podłożu PSA – lasery często spalają warstwę kleju
Bezpieczniejszy dla elastomerów , które podczas spalania wydzielają toksyczne opary
kontra Waterjet
Brak absorpcji wody → krytyczny w przypadku porowatych pianek, arkuszy włókien i uszczelek papierowych
Brak rozwarstwiania materiałów laminowanych lub wzmocnionych siatką
Niższe koszty eksploatacji : brak materiałów ściernych, brak usuwania szlamu, brak czasu schnięcia
Czystsza podłoga w warsztacie — bez mokrego bałaganu i ryzyka korozji
W przypadku materiałów na uszczelki — szczególnie miękkich, wrażliwych na ciepło lub zawierających klej — mechaniczne cięcie nożem jest po prostu właściwą fizyką dla tego zadania.
Materiały, które błyszczą dzięki cięciu nożem oscylacyjnym
Nowoczesne systemy obsługują szeroką gamę mediów uszczelniających:
Elastomery : NBR, EPDM, silikon, FKM (Viton), CR, SBR
Pianki i media miękkie : PU, PE, EVA, EPE, guma gąbczasta, filc, korek
Arkusze konstrukcyjne : PTFE, elastyczny grafit (z siatką drucianą lub bez), włókno aramidowe (bez azbestu), papier uszczelniający
Laminaty i stosy PSA : Dokładnie przecinaj górne warstwy bez przekłuwania wykładziny
Typowy zakres grubości : 0,2 mm do 30 mm w jednym przejściu – w zależności od rodzaju ostrza i gęstości materiału.
Precyzja, której możesz zaufać
Powtarzalność : ±0,1–0,2 mm na stabilnych materiałach, takich jak PTFE lub arkusze gumy
Ściślejsza kontrola poprzez:
Kompensacja szczeliny (kalibrowana według materiału)
Zwalnianie na narożach, aby zapobiec nadmiernemu podcięciu
Rejestracja wizyjna dla drukowanych wkładek
Mikrozaczepy utrzymujące małe uszczelki na miejscu
W przypadku uszczelek kołnierzy, uszczelek akumulatorów lub ekranów EMI ten poziom kontroli zapewnia prawidłowe części za pierwszym razem — zmiana po zmianie.
Prawdziwy zwrot z inwestycji: wzrost produktywności, który się sumuje
Czas realizacji : Od CAD do gotowej uszczelki w mniej niż 30 minut
Wydajność : Wysokie przyspieszenie + inteligentne ścieżki narzędzia = szybsze cykle na złożonych gniazdach
Praca : Jeden operator może wykonać wiele zadań dzięki automatycznemu zagnieżdżaniu i etykietowaniu
Zwrot kosztów : większość sklepów osiąga zwrot z inwestycji w ciągu 6–18 miesięcy dzięki eliminacji kosztów matryc i ograniczeniu ilości złomu
Jeden z dostawców branży motoryzacyjnej obniżył wydatki na matryce o 120 000 dolarów rocznie i skrócił czas realizacji prototypu z 10 dni do 2 godzin.
Co nowego w systemach 2025?
Dzisiejsze maszyny to nie tylko „frezarki CNC” – to zintegrowane gniazda produkcyjne :
Inteligentne głowice narzędziowe : Regulowana częstotliwość i siła oscylacji; wkłady szybkiej wymiany
Adaptacyjne strefy podciśnienia : Skoncentruj ssanie na małych częściach lub wąskich wstęgach
Wizja + sztuczna inteligencja : kamery wykrywają punkty odniesienia lub drukowane krawędzie; oprogramowanie automatycznie dostosowuje się do rozciągnięcia materiału
Otwarte oprogramowanie : zagnieżdżanie z regułami ziarna, biblioteki głębokości cięcia i bezpośrednia integracja z ERP/MES
To nie są ciekawostki laboratoryjne – to narzędzia warsztatowe stworzone do rzeczywistej produkcji.
Prawdziwe zwycięstwa w różnych branżach
Motoryzacja/EV : iteracja tego samego dnia na uszczelkach akumulatorów z FKM i silikonu
HVAC : Uszczelki piankowe o dużej zawartości mieszanki z naciętymi wkładkami PSA — wycięte z rolki, oznakowane i gotowe do wysyłki
Ropa i gaz : Czyste, identyfikowalne cięcia na kompozytach grafit/PTFE z oznakowaniem części kodem QR
Elektronika : cięcie pianek przewodzących bezpieczne dla ESD z wąskimi tolerancjami średnicy wewnętrznej (<±0,15 mm)
Wspólny wątek? Szybkość, elastyczność i zerowa zależność od narzędzi.
Twój plan wdrożenia na rok 2025
Mapuj swoje części : wymiary maks./min., najwęższe tolerancje, użycie PSA, najmniejsze otwory
Wybierz typ tabeli : Naprawiono dla arkuszy precyzyjnych; przenośnik do podawania dużych ilości rolek
Wybierz oprzyrządowanie : Nóż oscylacyjny + nóż wleczony + dziurkacz + marker (dodaj kamerę, jeśli używasz drukowanych wkładek)
Przeprowadź próby : Wytnij materiał za pomocą programu CAD — sprawdź jakość krawędzi, szybkość i dokładność
Planuj przepływ danych : Standaryzuj warstwy CAD, zasady zagnieżdżania, formaty etykiet i śledzenie zadań
Szkoluj swój zespół : operatorzy, konserwacja i inżynieria – każdy potrzebuje swojej roli
Wskazówka dla profesjonalistów : nigdy nie kupuj bez demonstracji na żywo swojego materiału. Jeśli sprzedawca nie chce wyciąć próbki, odejdź.
Konserwacja, która zapewnia cięcie
Codziennie : Usuń zanieczyszczenia, sprawdź ostrze, sprawdź zasysanie próżniowe
Co tydzień : Dokręcić mocowania, oczyścić filtry, sprawdzić szyny
Co miesiąc : Nasmaruj zgodnie z instrukcją, wykonaj ponowną kalibrację, wykonaj kopię zapasową konfiguracji oprogramowania
Strategia ostrza :
Ostrza o drobnych krawędziach do gumy, PTFE, grafitu
Ząb gruby do grubych pianek
Ostrza powlekane do włókien ściernych
Dobrze utrzymany system działa przez lata z minimalnymi przestojami.
Typowe błędy (i jak ich unikać)
❌ Zakładając, że „CNC = automatyczna perfekcja”
→ Nadal musisz ustawić rzaz, reguły narożników i strefy podciśnienia dla każdego materiału.
❌ Umieszczanie małych uszczelek w pojedynczej strefie podciśnienia
→ Do przytrzymywania małych części używaj mikrozaczepów, arkuszy nośnych lub odkurzacza wielostrefowego.
❌ Nadmierne smarowanie szyn liniowych
→ Przyciąga kurz i brud. Używaj rzadkiego, czystego smaru – tylko tam, gdzie jest to określone.
❌ Aktualizacja oprogramowania sprzętowego bez tworzenia kopii zapasowej
→ Zawsze zapisuj biblioteki narzędzi i konfiguracje maszyny przed jakąkolwiek zmianą oprogramowania.
Szerszy obraz: od centrum kosztów do przewagi konkurencyjnej
Firmy stosujące cięcie nożem oscylacyjnym nie tylko oszczędzają pieniądze — zmieniają sposób działania :
Szybsze wprowadzanie produktów na rynek : zmiany inżynieryjne idą bezpośrednio na podłogę
Mniejsze zapasy : produkuj na zamówienie, a nie według prognoz
Stała jakość : cyfrowe receptury eliminują różnice zależne od operatora
Zrównoważony rozwój wygrywa : mniej złomu, brak toksycznych oparów i brak ścieków
Krótko mówiąc: nie tylko wycinasz uszczelki. Ograniczasz czas realizacji, straty i ryzyko.
O nas
W Jinan Shilai Technology budujemy cyfrowe systemy cięcia CNC zaprojektowane specjalnie do uszczelek, pianek i materiałów kompozytowych. Nasze maszyny łączą stoły stałe lub przenośnikowe, głowice wielofunkcyjne, wyrównanie wizji i otwarte oprogramowanie, dzięki czemu możesz szybko przejść od obróbki matrycowej do w pełni cyfrowej.
Chcesz zobaczyć to na własne oczy?
Prześlij nam próbkę materiału i plik CAD. Wytniemy, zmierzymy, sfilmujemy i wyślemy pełny raport zawierający realistyczny szacunek ROI dla Twojej operacji.
Poproś o bezpłatne przycięcie próbki i analizę ROI


