Përgjigje e shkurtër: Prerja CNC me thikë lëkundëse eliminon veglat e forta, shkurton kohën e prodhimit, rrit rendimentin e materialit dhe jep skaje të pastra e të sakta - pa nxehtësi, ujë ose mbeturina. Ai po e kthen prodhimin e guarnicioneve nga një proces i ngadaltë, i varur nga koka në një operacion të shpejtë, fleksibël dhe dixhital.
Nëse jeni duke përdorur ende shufra për të prerë guarnicionet në vitin 2025, po punoni më shumë dhe po shpenzoni më shumë se sa duhet.
Nga Dies në Shifra: Ndryshimi i Vërtetë në Prodhimin e Rondeleve
Mënyra e vjetër:
Rregulli i çelikut vdes. Presionet me grusht. Javët e kohëzgjatjes. Ripunim i shtrenjtë sa herë që ndryshon një fllanxhë ose shtrëngohet një tolerancë. Inventari grumbullohet 'për çdo rast'.
Realiteti i ri:
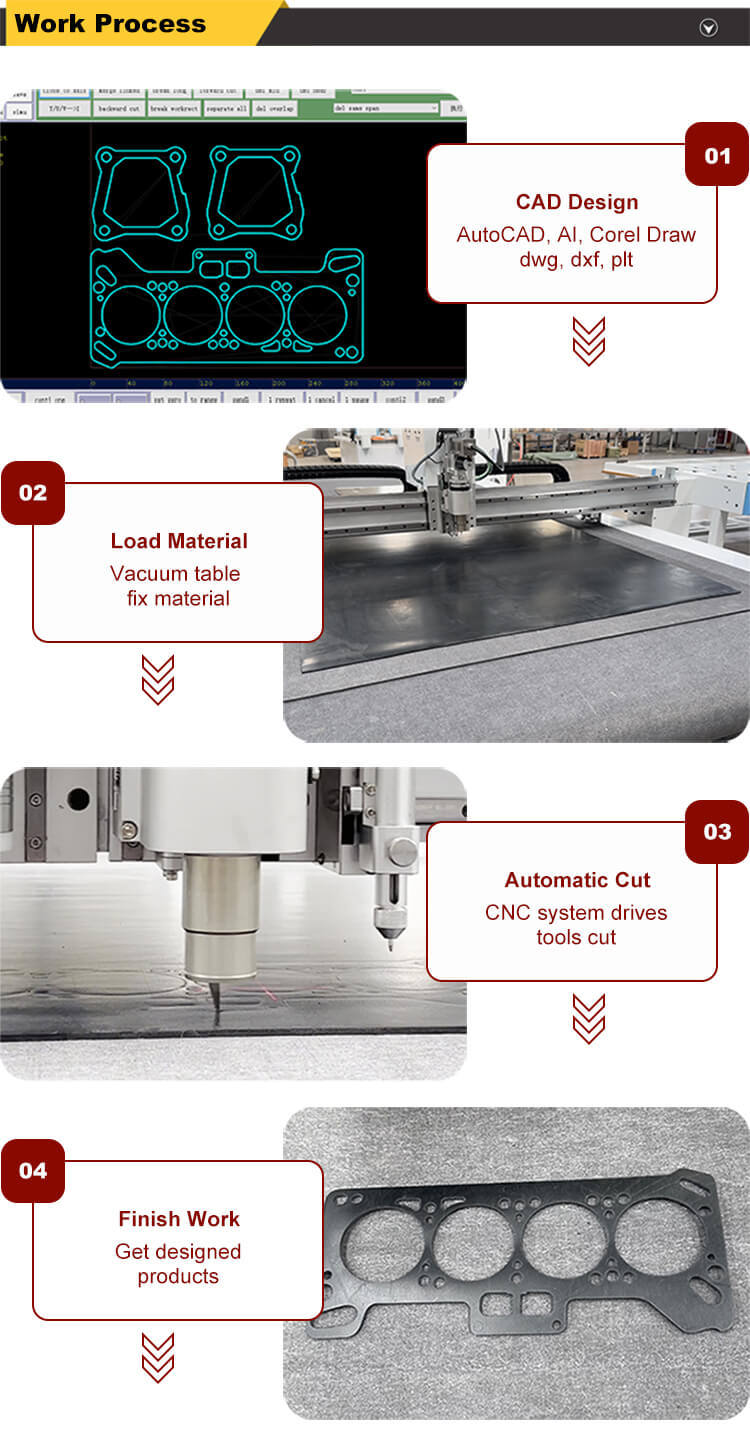
Ngarko një skedar CAD. Lëreni softuerin të vendosë folenë e pjesëve. Shtypni fillimin. Largohu.
Asnjë nuk vdes. Nuk ka rafte magazinimi. Nuk ka cikle miratimi. Vetëm guarnicione - prerë me saktësi, sipas kërkesës.
Ky nuk është vetëm një përmirësim në rritje. Është një zhvendosje thelbësore nga përpunimi analog në prodhim dixhital—dhe po u jep dyqaneve të shkathët një avantazh serioz.
")
Çfarë është saktësisht prerja me thikë lëkundëse?
Në zemër të tij, është prerja e ftohtë, mekanike e udhëhequr nga softueri.
Një motor me shpejtësi të lartë drejton një teh në një lëvizje të shpejtë lart e poshtë (lëkundje) - zakonisht 6,000 deri në 12,000 cikle në minutë - ndërsa koka e veglës lëviz saktësisht përgjatë materialit. Rezultati? Prerje të pastra, të kontrolluara nëpër çarçafë të butë dhe gjysmë të ngurtë, pa djegie, pa ujë dhe deformim minimal.
Një sistem tipik përfshin:
Një tavolinë vakum (e fiksuar ose e ushqyer me transportues) për të mbajtur materialin të sheshtë
Një kokë me shumë vegla me thikë lëkundëse, thikë zvarritëse, mikro-grusht dhe stilolaps shënues
opsionale e shikimit Kamera për shtrirjen e rreshtimit të printuar
Softuer fole që i kthen skedarët DXF në shtigje prerjeje të optimizuara
Avantazhi kryesor? Pritet si një bisturi - jo një pullë.
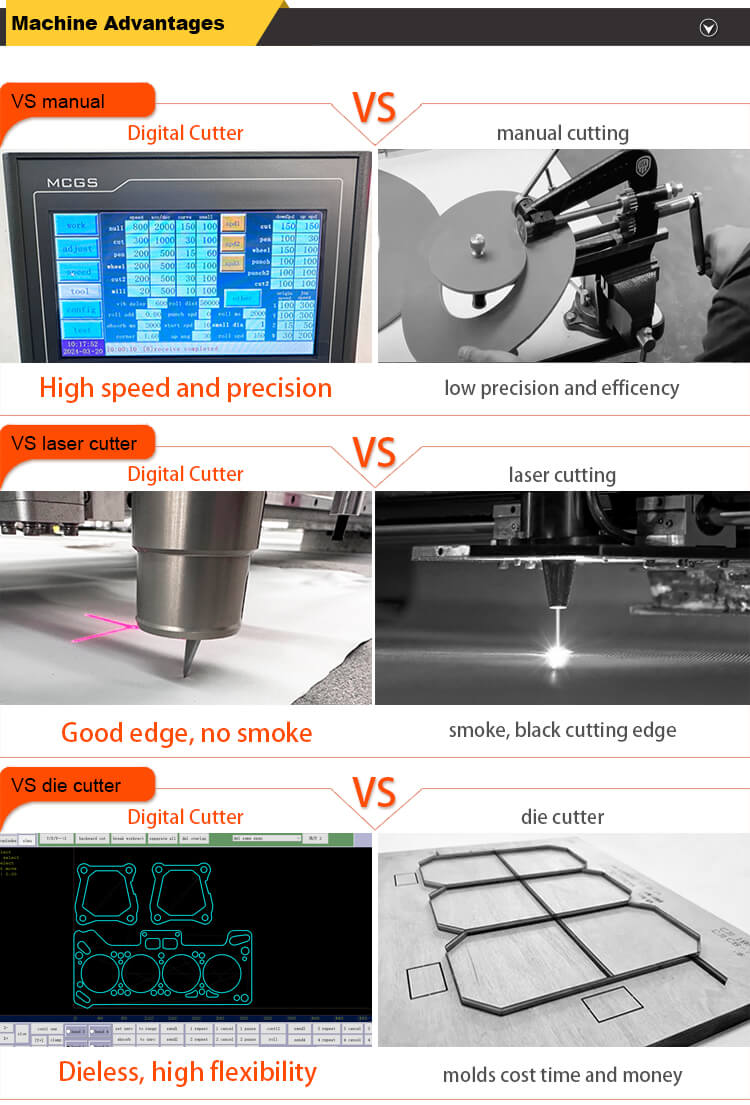
Prerja vs. Thikë lëkundëse: Pse ka rëndësi ndryshimi
Faktori |
Rregulla çeliku Die |
Thikë lëkundëse CNC |
Vegla pune |
500-5000 dollarë për vdekje; Kohëzgjatja 1-4 javë |
0 $ kosto për vegla pune; ndërroni punë në minuta |
Ndryshimet e dizajnit |
Kërkon model të ri, miratim buxheti, kohë joproduktive |
Përditëso skedarin CAD → prerë versionin e ri të njëjtën ditë |
Rendimenti material |
Paraqitje fikse; foleja manuale; 5-10% mbetje të zakonshme |
Folezimi algoritmik; 5–12% rendiment më i lartë mesatarisht |
Cilësia e skajit |
Kompresimi mund të shtypë shkumat ose të shtrembërojë gomën |
Pastroni qethjen me gërvishtje minimale—veçanërisht në materialet PSA |
Kostoja totale |
Vdes lodhet, thyhet, humbet; magazinimi shton shpenzimet |
Materialet harxhuese: tehët, shtresa e poshtme e ndjesisë, filtra - OPEX i parashikueshëm |
Për mjediset me përzierje të lartë, me volum të ulët ose me përsëritje të shpejtë, matematika është e qartë.
")
Pse prerja me thikë rreh laserin dhe ujin për guarnicionet
kundrejt Laserit
Nuk ka zonë të prekur nga nxehtësia (HAZ) → pa karbonim në EPDM, pa skaj të shkrirë në PTFE
Ruan integritetin ngjitës në shkumat e mbështetura nga PSA - lazerët shpesh djegin shtresën e ngjitësit
Më i sigurt për elastomerët që largojnë tym toksik kur digjen
kundrejt Waterjet
Nuk ka thithje uji → kritike për shkumet poroze, fletët e fibrave dhe guarnicionet me bazë letre
Nuk ka shtrembërim të materialeve të laminuara ose të përforcuara me rrjetë
Kosto më e ulët e funksionimit : pa gërryes, pa asgjësim të llumit, pa kohë tharjeje
Dyshemeja më e pastër e dyqanit — pa rrëmujë të lagësht, pa rrezik korrozioni
Për materialet e copëzave - veçanërisht ato të buta, të ndjeshme ndaj nxehtësisë ose me bazë ngjitëse - prerja mekanike me thikë është thjesht fizika e duhur për këtë punë.
Materialet që shkëlqejnë me prerje me thikë lëkundëse
Sistemet moderne trajtojnë një gamë të gjerë të mediave vulosëse:
Elastomerët : NBR, EPDM, Silikoni, FKM (Viton), CR, SBR
Shkume dhe media te buta : PU, PE, EVA, EPE, gome sfungjer, ndjesi, tape
Fletët inxhinierike : PTFE, grafit fleksibël (me/pa rrjetë teli), fibër aramid (jo azbest), letër copë litari
Laminatet dhe raftet e PSA-së : Puthni-preni pastër nëpër shtresat e sipërme pa shpuar astarin
Gama tipike e trashësisë : 0,2 mm deri në 30 mm në një kalim të vetëm - në varësi të llojit të tehut dhe densitetit të materialit.
Saktësia që mund t'i besoni
Përsëritshmëria : ±0,1-0,2 mm në materiale të qëndrueshme si PTFE ose fletë gome
Kontroll më i fortë nëpërmjet:
Kompensimi i kerfit (i kalibruar sipas materialit)
Ngadalësimi në kënd për të parandaluar mbiprerjen
Regjistrimi i bazuar në vizion për veshjet e printuara
Mikro-tabs për të mbajtur guarnicionet e vogla në vend
Për guarnicionet e fllanxhave, vulat e baterive ose mburojën EMI, ky nivel kontrolli siguron pjesët për herë të parë djathtas — ndërrim pas ndërrimi.
ROI e vërtetë: Fitimet e produktivitetit që shtohen
Koha e drejtimit : Nga CAD në guarnicionin e përfunduar në më pak se 30 minuta
Performanca : Përshpejtim i lartë + shtigje inteligjente të mjeteve = cikle më të shpejta në foletë komplekse
Puna : Një operator mund të kryejë shumë punë me vendosje automatike dhe etiketime
Shlyerja : Shumica e dyqaneve shohin ROI në 6-18 muaj duke eliminuar kostot e makinerive dhe duke reduktuar skrapin
Një furnizues automobilistik shkurtoi 120,000 dollarë në vit në shpenzimet e makinerive dhe reduktoi kohën e prodhimit të prototipit nga 10 ditë në 2 orë.
Çfarë ka të re në sistemet 2025?
Makineritë e sotme nuk janë vetëm 'prerëse CNC' - ato janë qeliza të integruara prodhimi :
Kokat inteligjente të veglave : Frekuenca dhe forca e rregullueshme e lëkundjeve; fishekë me shkëmbim të shpejtë
Zonimi përshtatës me vakum : Fokusoni thithjen në pjesë të vogla ose rrjeta të ngushta
Vizioni + AI : Kamerat zbulojnë fiducialet ose skajet e printuara; softueri rregullohet automatikisht për shtrirjen e materialit
Softuer i hapur : Folezimi me rregullat e grimcave, bibliotekat e thellësisë së prerjes së puthjes dhe integrimi i drejtpërdrejtë ERP/MES
Këto nuk janë kuriozitete laboratorike - ato janë mjete në dysheme të ndërtuara për prodhim në botën reale.
Real fiton në të gjithë industritë
Automotive/EV : Përsëritje në të njëjtën ditë në vulat e paketës së baterive në FKM dhe silikon
HVAC : Guarnicione me shkumë me përzierje të lartë me veshje PSA të prera me puthje - të prera nga rrotull, të etiketuara, të gatshme për transport
Naftë dhe gaz : Prerje të pastra dhe të gjurmueshme në përbërjet grafit/PTFE me shenjën e pjesëve të koduara me QR
Elektronikë : Prerje e sigurt për ESD e shkumave përçuese me toleranca të ngushta ID (<±0,15 mm)
Fillimi i përbashkët? Shpejtësia, fleksibiliteti dhe varësia zero e veglave.
Udhërrëfyesi juaj i Zbatimit 2025
Hartoni pjesët tuaja : Dimensionet maksimale/min, tolerancat më të ngushta, përdorimi i PSA, vrimat më të vogla
Zgjidhni llojin e tabelës : Fiks për fletët precize; transportues për volum të lartë të ushqyer me rrotulla
Zgjedhja e veglave : Thikë lëkundëse + thikë zvarritëse + grusht + shënues (shtoni kamerën nëse përdorni veshje të printuara)
Ekzekutoni provat : Prisni materialin tuaj me CAD-në tuaj —verifikoni cilësinë, shpejtësinë dhe saktësinë e skajeve
Planifikoni rrjedhën e të dhënave : Standardizoni shtresat CAD, rregullat e foleve, formatet e etiketave dhe gjurmimin e punës
Trajnoni ekipin tuaj : Operatorët, mirëmbajtja dhe inxhinieria - të gjithë kanë nevojë për një rol
Këshillë pro : Asnjëherë mos blini pa një demonstrim të drejtpërdrejtë në materialin tuaj. Nëse shitësi nuk do të presë mostrën tuaj, largohuni.
Mirëmbajtja që ju mban të prerë
Çdo ditë : Pastroni mbeturinat, kontrolloni tehun, kontrolloni thithjen me vakum
Javore : Shtrëngoni lidhësit, pastroni filtrat, inspektoni shinat
Mujore : Lubrifikoni sipas manualit, rikalibroni, rezervoni konfigurimet e softuerit
Strategjia e tehut :
Tehe me buzë të imta për gomë, PTFE, grafit
Me dhëmbë të trashë për shkume të trasha
Tehe të veshura për fibra gërryese
Një sistem i mirëmbajtur funksionon për vite me kohë minimale.
Gabimet e zakonshme (dhe si t'i shmangni ato)
❌ Duke supozuar 'CNC = perfeksion automatik'
→ Ende duhet të caktoni rregullat e kordonit, qoshet dhe zonat e vakumit për material.
❌ Funksionimi i guarnicioneve të vogla në një zonë të vetme vakum
→ Përdorni mikro-tabs, fletë mbajtëse ose vakum me shumë zona për të mbajtur pjesë të vogla.
❌ Binarët linearë të mbingrosjes
→ Tërheq pluhurin dhe papastërtinë. Përdorni lubrifikant të hollë e të pastër—vetëm aty ku specifikohet.
❌ Përditësimi i firmuerit pa kopje rezervë
→ Ruani gjithmonë bibliotekat e veglave dhe konfigurimet e makinerive përpara çdo ndryshimi të softuerit.
Fotografia më e madhe: Nga qendra e kostos në avantazhin konkurrues
Kompanitë që adoptojnë prerje me thikë lëkundëse nuk po kursejnë vetëm para - ato po transformojnë mënyrën se si funksionojnë :
Lansimet më të shpejta të produkteve : Ndryshimet inxhinierike shkojnë drejt e në dysheme
Inventari më i dobët : Prodhoni sipas porosisë, jo sipas parashikimit
Cilësi e qëndrueshme : Recetat dixhitale eliminojnë variacionet e varura nga operatori
Qëndrueshmëria fiton : Më pak skrap, pa tym toksik, pa ujëra të zeza
Me pak fjalë: ju nuk jeni vetëm duke prerë gaskets. Ju po shkurtoni kohën, humbjet dhe rrezikun.
Rreth Nesh
Në Jinan Shilai Technology , ne ndërtojmë sisteme të prerjes dixhitale CNC të krijuara posaçërisht për copë litari, shkumë dhe materiale të përbëra. Makineritë tona kombinojnë tavolina fikse ose transportuese, koka me shumë vegla, shtrirje të shikimit dhe softuer të hapur—kështu që ju të mund të kaloni shpejt nga diajonet në ato plotësisht dixhitale.
Dëshironi ta shihni me sytë tuaj?
Na dërgoni mostrën tuaj të materialit dhe skedarin CAD. Ne do ta presim, do ta masim, do ta filmojmë dhe do t'ju dërgojmë një raport të plotë—duke përfshirë një vlerësim realist të ROI për operacionin tuaj.
Kërkoni analizën tuaj falas të prerjes dhe ROI të mostrës