Коротка відповідь: різання з ЧПК з осцилюючим ножем усуває важкі інструменти, скорочує час виконання робіт, підвищує вихід матеріалу та забезпечує чисті, точні кромки — без тепла, води чи відходів. Він перетворює виробництво прокладок з повільного процесу, що залежить від матриці, на швидку, гнучку цифрову операцію.
Якщо ви все ще використовуєте матриці для вирізання прокладок у 2025 році, ви працюєте більше — і витрачаєте — більше, ніж потрібно.
Від матриць до цифр: справжні зміни у виробництві прокладок
Старий спосіб:
Сталеве правило гине. Пробивні преси. Тижні часу виконання. Дороге переобладнання кожного разу, коли змінюється фланець або збільшується допуск. Інвентар накопичується 'про всяк випадок'
Нова реальність:
Завантажте файл CAD. Дозвольте програмному забезпеченню вкладати частини. Натисніть старт. Іди геть.
Немає вмирає. Без стелажів. Немає циклів затвердження. Лише прокладки — вирізані точно, на вимогу.
Це не просто поступове вдосконалення. Це фундаментальний перехід від аналогового інструментарію до цифрового виробництва — і це дає гнучким магазинам серйозну перевагу.

Що саме таке різання осцилюючим ножем?
В основі — це холодне механічне різання, кероване програмним забезпеченням.
Високошвидкісний двигун приводить лезо в швидкий рух вгору-вниз (коливання) — як правило, від 6000 до 12 000 циклів на хвилину — тоді як головка інструменту рухається точно поперек матеріалу. Результат? Чисте, контрольоване розрізання м’яких і напівжорстких листів без горіння, без води та з мінімальною деформацією.
Типова система включає:
Вакуумний стіл (стаціонарний або конвеєрний) для утримання матеріалу в плоскому стані
Мультиінструментальна головка з осцилюючим ножем, тяговим ножем, мікропуансоном і маркером
Додаткова камера огляду для вирівнювання надрукованого вкладиша
Програмне забезпечення для вкладання , яке перетворює файли DXF на оптимізовані контури різання
Ключова перевага? Він ріже, як скальпель, а не штамп.
Висікання проти ножа, що коливається: чому різниця важлива
Фактор |
Штамп сталевого правила |
Осцилюючий ніж ЧПУ |
Інструменти |
$500–$5000 за кубик; Термін виконання 1–4 тижні |
$0 вартість інструменту; змінити роботу за лічені хвилини |
Зміни дизайну |
Потрібна нова матриця, затвердження бюджету, час простою |
Оновити файл CAD → вирізати нову версію того ж дня |
Вихід матеріалу |
Фіксований макет; ручне розкладання; 5–10% відходів звичайних |
Алгоритмічна вкладеність; на 5–12% вищий урожай В середньому |
Якість краю |
Стиснення може подрібнити піни або деформувати гуму |
Чистий зсув із мінімальними задирками, особливо на матеріалах PSA |
Загальна вартість |
Плашки зношуються, ламаються, губляться; зберігання додає накладні витрати |
Витратні матеріали: леза, повстяна підкладка, фільтри — передбачувані OPEX |
Для середовищ з інтенсивним міксом, низьким обсягом або швидкими ітераціями математика зрозуміла.
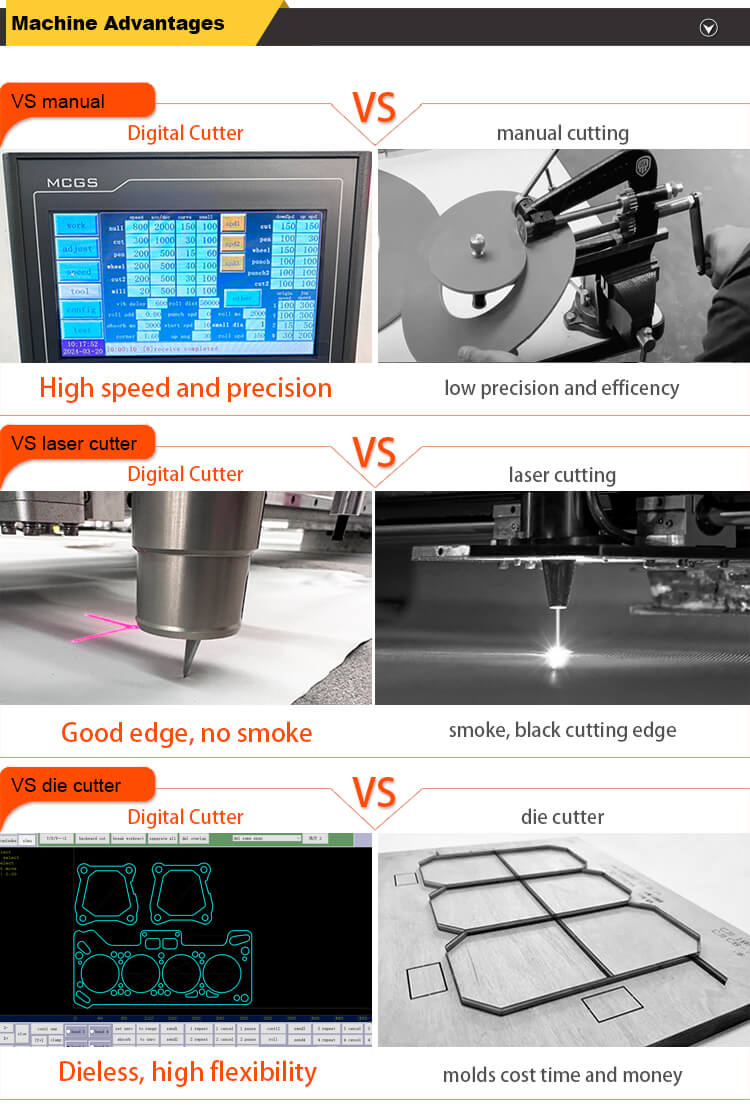
Чому ножове різання перевершує лазерне та гідроабразивне різання прокладок
проти лазера
Відсутність зони термічного впливу (HAZ) → відсутність обвуглювання на EPDM, відсутність оплавлених країв на PTFE
Зберігає адгезійну цілісність піни на основі PSA — лазери часто спалюють клейовий шар
Більш безпечний для еластомерів , які виділяють токсичні гази під час горіння
проти Гідроабразивний
Відсутність водопоглинання → критично для пористих пінопластів, волокнистих листів і прокладок на основі паперу
Відсутність розшарування ламінованих або армованих сіткою матеріалів
Низькі експлуатаційні витрати : без абразивів, без утилізації шламу, без часу висихання
Чистіша підлога в цеху — без мокрого безладу, без ризику корозії
Для ущільнювальних матеріалів, особливо м’яких, термочутливих або з клейкою підкладкою, різання механічним ножем є просто правильним фізикою для роботи.
Матеріали, які сяють під час різання коливальним ножем
Сучасні системи працюють з широким спектром герметизуючих матеріалів:
Еластомери : NBR, EPDM, силікон, FKM (Viton), CR, SBR
Піни та м’які матеріали : PU, PE, EVA, EPE, губчаста гума, повсть, пробка
Інженерні листи : PTFE, гнучкий графіт (з/без дротяної сітки), арамідне волокно (без азбесту), прокладковий папір
Ламінати та пакети PSA : акуратно прорізайте верхні шари, не проколюючи підкладку
Типовий діапазон товщини : від 0,2 мм до 30 мм за один прохід — залежно від типу леза та щільності матеріалу.
Точність, якій можна довіряти
Повторюваність : ±0,1–0,2 мм на стійких матеріалах, таких як PTFE або гумові листи
Посилений контроль через:
Компенсація пропилу (калібрована для матеріалу)
Уповільнення повороту для запобігання перерізу
Реєстрація на основі зору для друкованих вкладишів
Мікро-вкладки для утримання невеликих прокладок на місці
Для фланцевих прокладок, ущільнювачів батареї або захисту від електромагнітних перешкод цей рівень контролю гарантує, що деталі встановлюються з першого разу — зміна за зміною.
Справжня рентабельність інвестицій: підвищення продуктивності, яке додається
Час виконання : від CAD до готової прокладки менш ніж за 30 хвилин
Пропускна здатність : Високе прискорення + інтелектуальні траєкторії = швидші цикли на складних гніздах
Праця : один оператор може виконувати кілька завдань із автоматичним вкладенням і маркуванням
Окупність : більшість магазинів окупають інвестиції через 6–18 місяців завдяки виключенню витрат на штампи та скороченню браку
Один автомобільний постачальник скоротив на 120 000 доларів США на рік і скоротив час виготовлення прототипу з 10 днів до 2 годин. витрати на штампи
Що нового в системах 2025?
Сучасні верстати — це не просто «різці з ЧПК» — це інтегровані виробничі клітини :
Інтелектуальні інструментальні головки : регульована частота та сила коливань; швидка заміна картриджів
Адаптивне вакуумне зонування : зосередьте всмоктування на дрібних частинах або вузьких полотнах
Vision + AI : Камери виявляють орієнтовні або друковані краї; програмне забезпечення автоматично регулює розтягнення матеріалу
Відкрите програмне забезпечення : гніздування з правилами зернистості, бібліотеки глибини різання та пряма інтеграція ERP/MES
Це не лабораторні цікавинки — це цехові інструменти, створені для реального виробництва.
Справжні перемоги в усіх галузях
Автомобільний/Електромобіль : ітерація в той же день на ущільнювачах акумуляторної батареї з FKM і силікону
HVAC : пінопластові прокладки з високим вмістом суміші з прокладками PSA, вирізаними з рулону, з маркуванням, готові до транспортування
Нафта та газ : чисті, відстежувані надрізи на композитах графіт/PTFE з QR-кодом маркування деталей
Електроніка : різання струмопровідних пінопластів, захищене від електростатичного розряду, із жорсткими допусками внутрішнього діаметра (<±0,15 мм)
Спільна нитка? Швидкість, гнучкість і нульова залежність від інструментів.
Ваша дорожня карта впровадження на 2025 рік
Позначте свої деталі на карті : максимальні/мінімальні розміри, найсуворіші допуски, використання PSA, найменші отвори
Виберіть тип столу : фіксований для точних листів; конвеєр для рулонної подачі великого обсягу
Виберіть інструмент : коливальний ніж + тяговий ніж + пуансон + маркер (додайте камеру, якщо використовуєте друковані вкладиші)
Проведіть випробування : розріжте матеріал за допомогою САПР — перевірте якість кромок, швидкість і точність
Плануйте потік даних : стандартизуйте шари CAD, правила вкладення, формати міток і відстеження завдань
Навчіть свою команду : оператори, технічне обслуговування та інженери — кожному потрібна роль
Професійна порада : ніколи не купуйте без живої демонстрації вашого матеріалу. Якщо продавець не хоче відрізати ваш зразок, йдіть геть.
Технічне обслуговування, яке дозволяє вам різати
Щодня : Очистіть сміття, перевірте лезо, перевірте вакуумне всмоктування
Щотижня : затягніть кріплення, почистіть фільтри, перевірте рейки
Щомісяця : змащувати відповідно до інструкції, повторно калібрувати, створювати резервні копії конфігурацій програмного забезпечення
Стратегія клинка :
Леза з тонкими краями для гуми, PTFE, графіту
Грубий зуб для товстих пінопластів
Леза з покриттям для абразивних волокон
Добре обслугована система працює роками з мінімальними простоями.
Поширені помилки (і як їх уникнути)
❌ Припускаючи 'ЧПУ = автоматична досконалість'
→ Ви все ще повинні встановити пропили, правила кутів і вакуумні зони для кожного матеріалу.
❌ Запуск крихітних прокладок на одній вакуумній зоні
→ Для утримування дрібних деталей використовуйте мікро-язички, листи-носії або багатозонний вакуум.
❌ Надмірне змащення лінійних рейок
→ Притягує пил і бруд. Використовуйте тонку, чисту мастило — лише там, де зазначено.
❌ Оновлення прошивки без резервного копіювання
→ Завжди зберігайте бібліотеки інструментів і конфігурації машини перед зміною програмного забезпечення.
Більша картина: від центру витрат до конкурентної переваги
Компанії, які впроваджують осцилюючий ріжучий нож, не просто економлять гроші — вони змінюють принципи своєї роботи :
Швидший запуск продукту : інженерні зміни йдуть прямо на підлогу
Економія запасів : виробляйте на замовлення, а не за прогнозами
Незмінна якість : цифрові рецепти усувають залежні від оператора варіації
Екологічність перемагає : менше брухту, відсутність токсичних випарів, відсутність стічних вод
Коротше кажучи, ви не просто ріжете прокладки. Ви скорочуєте час виконання, відходи та ризики.
Про нас
У Jinan Shilai Technology ми створюємо цифрові системи різання з ЧПК, розроблені спеціально для прокладок, піни та композитних матеріалів. Наші машини поєднують стаціонарні або конвеєрні столи, головки з кількома інструментами, вирівнювання зору та відкрите програмне забезпечення, тож ви можете швидко переходити від штампованого до повністю цифрового.
Хочете побачити це на власні очі?
Надішліть нам свій зразок матеріалу та файл CAD. Ми виріжемо його, виміряємо, знімемо та надішлемо вам повний звіт, включаючи реалістичну оцінку рентабельності інвестицій для вашої операції.
Замовте свій безкоштовний зразок розрізу та аналіз рентабельності інвестицій


