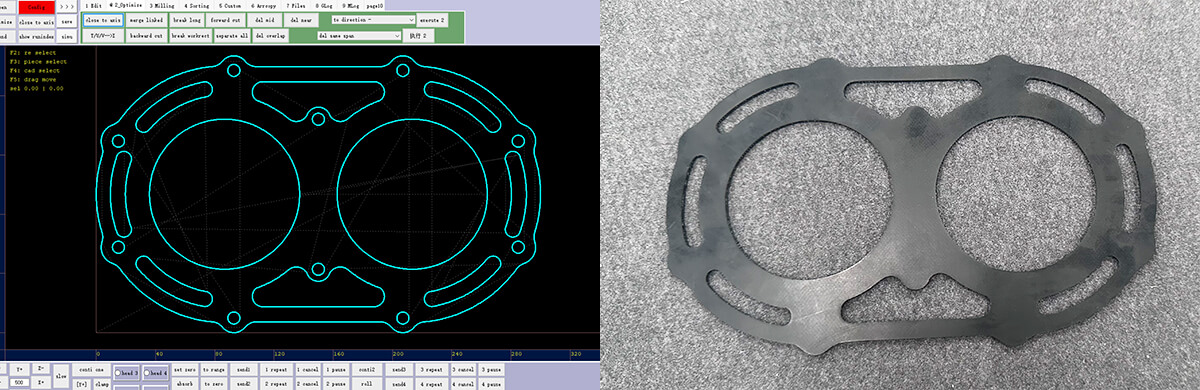
Glavnih 10 ključnih vprašanj za izbiro CNC stroja za rezanje tesnil
Na področju proizvodnje tesnil, Stroji za rezanje tesnil SLCNC so zaradi svoje prilagodljivosti in visoke natančnosti postali osnovna oprema, ki nadomešča tradicionalne postopke izrezovanja. Vendar se večina kupcev pri izbiri modelov pogosto trudi sprejeti točne odločitve, predvsem zaradi kognitivnih vrzeli v značilnostih opreme, prilagodljivosti materialov in uskladitvi s proizvodnimi potrebami. Z združevanjem industrijskih praks in tehničnih izkušenj SLCNC ta članek razvršča 10 ključnih vprašanj, ki so deležna največ pozornosti med izbiro, in zagotavlja sistematične reference za kupce. Pri izbiri rezalnika z vibracijskim nožem za tesnila je priporočljivo dati prednost tem 10 visokofrekvenčnim vprašanjem za hitro uskladitev zmogljivosti opreme z zahtevami postopka tesnila.
Kazalo |
1. Načelo rezanja 2. Materiali za rezanje 3. Orodja za rezanje 4. Rezalne mere 5. Enostavnost učenja in delovanja 6. Stabilnost in natančnost opreme 7. Učinkovitost 8. Stopnja izkoriščenosti materiala 9. Vzdrževanje 10. Podpora in storitve |
1. Načelo rezanja
Osnovno delovno načelo stroja za rezanje tesnil SLCNC je doseganje rezanja z relativnim gibanjem med visokofrekvenčno vibrirajočo glavo orodja z majhno amplitudo in materialom – ta zasnova je zelo primerna za prožne in elastične lastnosti tesnilnih materialov.
Postopek lahko razdelimo na tri korake:
Najprej nadzorni sistem prejme grafično datoteko tesnila, oblikovano v CAD, samodejno razčleni pot rezanja in načrtuje zaporedje rezanja.
Drugič, glava vibracijskega orodja, ki jo poganja pogonska naprava, vibrira navzgor in navzdol z visoko frekvenco desettisočkrat na minuto, kar ustvarja gibanje, podobno 'visokofrekvenčnemu klesanju', da se prepreči deformacija prožnih materialov zaradi vlečenja.
Tretjič, delovna miza ali glava orodja se premika po vnaprej nastavljeni poti. Visokofrekvenčne vibracije glave orodja hitro prerežejo material, medtem ko sesalna naprava fiksira tesnilo, da zagotovi, da so odrezani robovi brez robov in sesedanja, kar natančno izpolnjuje zahteve glede dimenzijske natančnosti tesnil.

2. Materiali za rezanje
2.1 Guma
Guma je osnovni material za izdelavo tesnil, vibracijski noži pa se zelo dobro obnesejo pri njenem rezanju. Dobra stvar pri tej metodi je, da preskoči pogoste glavobole – na primer, da se guma zlepi skupaj zaradi visoke vročine ali da se zvije zaradi premočnega pritiska rezila. Ko končate z rezanjem, so robovi gladki, plasti se ne luščijo ali karkoli drugega.
Razčlenitev vrst gume, s katerimi običajno delate:
- Naravni kavčuk: Večinoma se uporablja za tesnjenje, kjer je tlak nizek in temperatura ostaja precej normalna.
- Sintetična guma: To je bolj vsestranska skupina. Pomislite na nitrilno gumo, fluorokavčuk, silikonsko gumo in EPDM – vsaka ustreza različnim potrebam, kot so kemična odpornost ali visoke temperature.
- Gumijasti kompoziti: To so guma, pomešana s tkanino za večjo trdnost. Običajne kombinacije so guma z najlonsko tkanino ali tkanino iz steklenih vlaken – odlično, ko potrebujete tesnilo, ki je trdnejše od navadne gume.
2.2 Fleksibilni polimerni materiali
Poliuretan, polietilen, PTFE (politetrafluoretilen), PVC (polivinilklorid) itd.
2.3 Vlakna in klobučevina
Volnena klobučevina, klobučevina iz kemičnih vlaken, tkanina iz steklenih vlaken, tkanina iz ogljikovih vlaken, netkana tkanina itd.
2.4 Drugi posebni tesnilni materiali
Pluta, plutasta guma, EVA pena, PORON pena itd.

3. Orodja za rezanje
Kar zadeva industrijo tesnil, avtomatski stroj za rezanje tesnil SLCNC uporablja predvsem 'visokofrekvenčne vibracijske nože', pa tudi pnevmatske nože, visokozmogljive vibracijske nože, rezkalne nože in poševne nože za raznolik način obdelave. Materiali, obdelani s temi orodji, vključujejo gumo, silikon, PTFE, grafit in ne-azbest.
Vibracijski nož
Primerno za rezanje tesnilnih materialov majhne debeline in nizke trdote, kot so 5 mm gume, 5 mm silikona in 2 mm azbesta.
POT
Primerno za rezanje tesnil srednje debeline in trdote, kot so 3 mm azbest, 3 mm servo materiali in 10 mm guma. Ni primeren za silikon z nizkim tališčem; za podporo potrebuje zračni kompresor.
400 W EOT
Podobna rezalna zmogljivost kot pnevmatski noži, z nekoliko višjim rezalnim navorom (npr. za 20 mm gumo). Zračni kompresor ni potreben.
orodje za rezkanje
Uporablja se za rezanje tesnil visoke trdote, kot so plošče iz epoksi smole, 6 mm servo materialov in 6 mm azbesta. |
4. Rezalne mere
Naš CNC rezalnik tesnil ima delovno mizo (uporabno območje rezanja), definirano kot 'dolžina x širina'. Najpogostejše velikosti delovne mize so 1600×2500 mm, vendar so na voljo velikosti delovne mize majhnega formata (600×400 mm) in velikega formata (3000×5000 mm). Nekateri proizvajalci imajo celo modele, ki so lahko veliko večji ali manjši, da ustrezajo širini tuljave ali omejitvam prostora.
Velikost delovne mize določa največji zunanji premer tesnil, ki jih je mogoče rezati, in vpliva tudi na učinkovitost gnezdenja/polaganja. Če izberete model, boste morda morali upoštevati tudi splošne mere modela in fizični prostor, potreben za njegovo namestitev in delovanje.

5. Enostavnost učenja in delovanja
Naš stroj za izdelavo tesnil je preprost za začetek in enostaven za uporabo. Po obvladovanju osnovne programske opreme za načrtovanje CAD in nastavitev parametrov lahko novi uporabniki običajno izvedejo samostojno rezanje v 2 urah. Opremo odlikuje visoka avtomatizacija, ki zahteva minimalno ročno posredovanje pri vsakodnevnem rezanju.
5.1 Zakaj se je enostavno naučiti
- CNC-pogon: Uvozite grafiko prek računalnika in sistem samodejno ustvari rezalne poti—zapleteno ročno programiranje ni potrebno.
- Fiksni potek dela: nalaganje materiala → nastavitev orodja → konfiguracija parametrov → gnezdenje → rezanje → pregled kakovosti; jasni in jasni koraki.
- Uporabniku prijazen vmesnik: Osnovna oprema ima preprost vmesnik človek-stroj s pomožnimi funkcijami, kot so samodejna nastavitev orodja, kompenzacija delovne mize in gnezdenje.
- Celovito usposabljanje: nudimo usposabljanje na kraju samem in na daljavo, da strankam pomagamo hitro začeti.
5.2 Ključne točke za učenje in delovanje
- Obvladajte osnovno načrtovanje CAD, vključno z ustvarjanjem grafike, uvozom in ustvarjanjem poti.
- Seznanite se s parametri materiala (hitrost, frekvenca) in združljivostjo orodja.
- Dobro izkoristite funkcije, kot so nastavitev orodja, kompenzacija delovne mize in gnezdenje, da zmanjšate stroške odpravljanja napak.
5.3 Potencialno 'zahtevne' povezave
- Razhroščevanje parametrov prvega kosa (hitrost/frekvenca se mora ujemati z materialom in debelino).
- Strategije kompenzacije gnezdenja in prekomernega rezanja za kompleksne nepravilne dele.
- Vzdrževanje opreme in upravljanje življenjske dobe orodij med dolgotrajno proizvodnjo.
5.4 Nasveti za hitro obvladovanje
- Sodelujte v našem praktičnem usposabljanju, ki zajema nastavitev orodja, konfiguracijo parametrov, gnezdenje in varnostne operacije.
- Testirajte 3–5 skupin parametrov z uporabo majhnih vzorcev istega materiala in zabeležite optimalno kombinacijo.
- Omogočite samodejno nastavitev orodja in kompenzacijo delovne mize za zmanjšanje človeške napake.
- Vzpostavite tedenske preglede in kontrolne sezname za zamenjavo orodja, da zagotovite dosledno delovanje.
6. Stabilnost in natančnost opreme
SLCNC tesnilo CNC rezalnik vzdržuje stabilno dolgoročno konsistenco v strukturi in krmilnih sistemih, za katero so značilni gladki robovi, minimalno odstopanje dimenzij in nizka nihanja med serijami. Ta zanesljivost je odvisna od sistematičnega usklajevanja mehanske strukture, tehnologije rezanja z visokofrekvenčnimi vibracijami, sesanja delovne mize, ujemanja parametrov in preventivnega vzdrževanja.
Ključni ukrepi, ki jih izvaja SLCNC za zagotovitev stabilnosti stroja, vključujejo:
1. Mehanska togost: uporaba težkih okvirjev, izdelanih iz varjene jeklene cevi, tajvanskih Jingyan linearnih vodil in stojal ter japonskih visoko vztrajnostnih servo motorjev in pogona, omogoča manj vibracij pri gibanju z visoko hitrostjo, stabilizira krivuljo gibanja in izboljša natančnost rezanja.
2. Tehnologija visokofrekvenčnih vibracij: uporaba nožev z visokofrekvenčnimi vibracijami kot rezalnih orodij za zmanjšanje rezalne odpornosti, večjo natančnost rezanja in izboljšanje kakovosti rezanja.
3. Sesalna delovna miza: vakuumski sesalni sistem trdno fiksira materiale, da prepreči premikanje med rezanjem. Zonirane vakuumske delovne mize izboljšajo sesanje v lokalnih območjih.
4. Nadzorni sistem: Delovna miza, opremljena z japonskimi servo motorji in pogoni, ima kompenzacijo ravnosti. V kombinaciji z inteligentnim krmilnim sistemom to zagotavlja natančnost rezanja.

7. Učinkovitost
Na hitrost rezanja stroja za izdelavo tesnil SLCNC vplivajo predvsem trije ključni dejavniki:
1. Lastnosti materiala: Tesnila z visoko trdoto, močno žilavostjo ali veliko debelino zahtevajo zmanjšano hitrost, da se prepreči nepopolno rezanje ali odkrušanje robov. Mehki, tanki in rezljivi materiali omogočajo višje hitrosti.
2. Zmogljivost opreme: Večja moč glave orodja in frekvenca tresljajev povzročita močnejši rezalni učinek in višjo omejitev hitrosti. Zadosten navor servo motorjev in močno sesanje delovne mize podpirata visokohitrostno rezanje brez zatikanja ali premikanja.
3. Zahteve pri rezanju: Kompleksna nepravilna tesnila zahtevajo pogosto obračanje vogalov, zato je njihova rezalna hitrost nižja kot pri tesnilih pravilne oblike. Zahteve glede visoke natančnosti prav tako omejujejo hitrost, da se zagotovi natančnost dimenzij.
8. Stopnja izkoriščenosti materiala
Glavni načini za izboljšanje stopnje izkoriščenosti materiala z našim ploskim digitalnim rezalnikom so 'inteligentno gnezdenje + optimizacija procesa in opreme'. Z ukrepi, kot so gnezdenje, rezanje s skupnimi robovi, ponovna uporaba ostankov, sesanje in ujemanje parametrov ter strategije orodij, se lahko izkoristek materiala običajno poveča za približno 10 %–20 % v primerjavi z ročnim gnezdenjem (v nekaterih scenarijih doseže več kot 20 %).
- Programska oprema za samodejno gnezdenje ima veliko boljše računalniške zmogljivosti od ročnih operacij, kar omogoča optimizirano gnezdenje za zmanjšanje materialnih odpadkov.
- CNC sistem natančno nadzoruje rezalne položaje in odpravlja potrebo po velikih razmikih med odrezanimi kosi.
- Avtomatizirano rezanje zagotavlja konsistenco tesnila, zmanjšuje stopnjo napak in odpadkov.

9. Vzdrževanje
Vzdrževanje stroja za rezanje z oscilacijskimi noži SLCNC temelji na dnevnem in rednem vzdrževanju. Primarni cilj vzdrževanja je ohraniti stabilno glavo orodja ter stabilen prenosni in sesalni sistem.
Dnevno vzdrževanje (vsak dan pred zagonom)
- Preglejte rezilo glave orodja, da vidite, ali ima ostružke ali če je zrahljano; s stisnjenim zrakom očistite vse ostanke iz držala orodja.
- Obrišite sesalno delovno mizo in očistite sesalni filter, da zmanjšate blokado.
- Preverite, ali gumb za zaustavitev v sili in svetlobna zavesa/varnostno stikalo delujeta pravilno,
Redno vzdrževanje (tedensko/mesečno)
- Obrišite vodila in vodilne vijake ter nanesite posebno olje za vodila in mast na osnovi litija.
- Očistite sesalni zračni kanal, preverite nivo olja v vakuumski črpalki in/ali prah ventilatorja.
- Po izklopu preverite vse žične povezave v električni omarici in odpihnite prah v električni omarici.
Poglobljeno vzdrževanje (priporočeno vsakih 6–12 mesecev)
- Preglejte ležaje glave orodja in kalibrirajte pravokotnost glave orodja.
- Uporabite instrumente za kalibracijo natančnosti prenosa in zamenjavo starajočih se električnih komponent. Ti koraki podaljšajo celotno življenjsko dobo opreme in stabilizirajo natančnost.
(Fotografije postopka vzdrževanja)
10. Podpora in storitve
Kot proizvajalec digitalnih rezalnih strojev zagotavljamo sistematične storitve, ki pokrivajo celoten cikel 'predprodaja → poprodaja → dodana vrednost'. Te storitve ne obravnavajo le temeljnih potreb pri nabavi in uporabi opreme, temveč tudi opolnomočijo dolgoročno proizvodnjo strank. Konkretne vsebine storitve so naslednje:
10.1 Predprodaja
- Rešitve za rezanje po meri: Na podlagi materiala tesnila stranke, debeline, zahtev glede natančnosti, proizvodne zmogljivosti ter velikosti mesta in napetosti priporočamo ustrezne modele. Ponujamo tudi vzorce majhnih serij za referenco strank, da zagotovimo, da oprema ustreza proizvodnim potrebam.
10.2 Poprodajne storitve
- Namestitev in usposabljanje: nudimo popolne priročnike za namestitev, priročnike za uporabo in podrobne video vadnice. Stranke lahko obiščejo našo tovarno za brezplačno usposabljanje o upravljanju stroja; alternativno lahko pošljemo tehnike v strankino tovarno za namestitev in usposabljanje na kraju samem (stranka nosi povezane stroške).
- Tehnična podpora 7x24: Ekskluzivna skupina poprodajnih storitev je dodeljena vsaki stranki. Tehniki lahko izvedejo odpravljanje težav na daljavo preko telefona ali videa, ko pride do okvare opreme, večina težav bo odpravljenih še isti dan.
10.3 Storitve z dodano vrednostjo
- Dobava potrošnega materiala: strankam zagotovite originalne združljive potrošne materiale po lastni ceni, da zmanjšate njihove operativne stroške.
- Nadgradnje programske opreme in tehnične ponovitve: Ponudite brezplačne storitve nadgradnje funkcij za nadzorni sistem opreme.
- Primeri strank in izmenjava izkušenj: Redno delite primere uporabe opreme, specifične za industrijo, in nasvete za optimizacijo proizvodnje s strankami, da jim pomagate izboljšati proizvodno zmogljivost.

Izbira rezalnika z vibracijskimi noži za tesnila je v bistvu postopek ujemanja 'potreb po proizvodnji, lastnosti materiala in zmogljivosti opreme'. Kupci se morajo izogibati slepemu sledenju 'visokim parametrom' in namesto tega izhajati iz dejanske proizvodne zmogljivosti, specifikacij izdelka in industrijskih standardov. S kombinacijo testnega rezanja in poprodajne podpore izberite opremo, ki uravnoteži 'praktičnost, razširljivost in stroškovno učinkovitost'.
CNC rezkarji SLCNC so s svojo modularno zasnovo, združljivostjo z več orodji in globalno poprodajno podporo postali prednostna rešitev za proizvodnjo tesnil v različnih panogah. Priporočljivo je, da kupci pred izbiro razjasnijo svoje osnovne potrebe in poglobljeno komunicirajo z našo tehnično ekipo, da zagotovijo, da lahko oprema dolgoročno okrepi proizvodnjo.