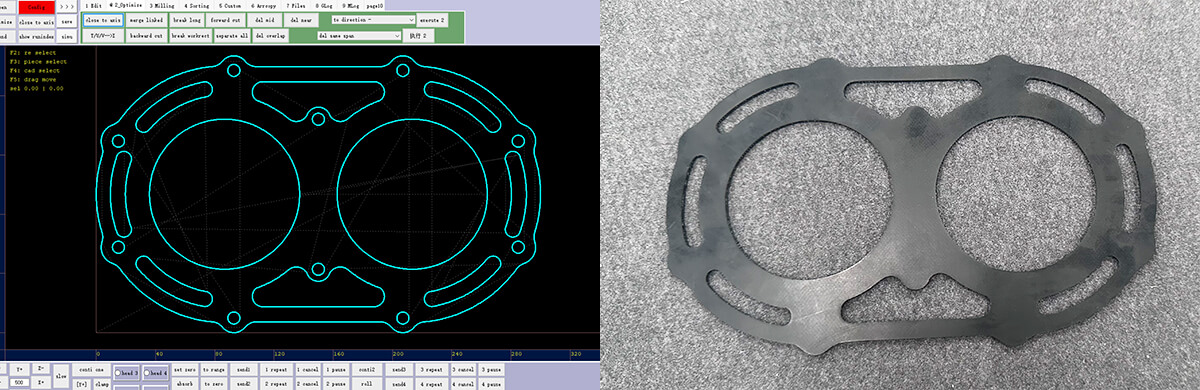
10 سوال کلیدی برای انتخاب دستگاه برش واشر CNC
در زمینه تولید واشر، ماشینهای برش واشر SLCNC به دلیل انعطافپذیری و دقت بالا به تجهیزات اصلی تبدیل شدهاند که جایگزین فرآیندهای برش قالب سنتی میشوند. با این حال، اغلب خریداران اغلب به دلیل شکاف های شناختی در ویژگی های تجهیزات، سازگاری مواد و همسویی با نیازهای تولید، برای تصمیم گیری دقیق هنگام انتخاب مدل ها مشکل دارند. این مقاله با ترکیب شیوههای صنعت و تجربه فنی SLCNC، 10 موضوع اصلی را که بیشترین توجه را در حین انتخاب به خود جلب میکنند، مرتب میکند و مراجع سیستماتیک را برای خریداران فراهم میکند. هنگام انتخاب یک برش چاقوی ارتعاشی برای واشرها، توصیه می شود این 10 سوال با فرکانس بالا را در اولویت قرار دهید تا به سرعت قابلیت های تجهیزات را با الزامات فرآیند واشر هماهنگ کنید.
فهرست مطالب |
1. اصل برش 2. مواد قابل برش 3. ابزار برش 4. ابعاد برش 5. سهولت یادگیری و عملیات 6. ثبات و دقت تجهیزات 7. کارایی 8. میزان استفاده از مواد 9. تعمیر و نگهداری 10. پشتیبانی و خدمات |
1. اصل برش
اصل کار دستگاه برش واشر SLCNC در دستیابی به برش از طریق حرکت نسبی بین سر ابزار ارتعاشی با فرکانس بالا و دامنه کم و ماده است - این طراحی به خوبی با خواص انعطاف پذیر و الاستیک مواد واشر سازگار است.
فرآیند را می توان به سه مرحله تقسیم کرد:
ابتدا سیستم کنترل فایل گرافیکی واشر طراحی شده در CAD را دریافت می کند، به طور خودکار مسیر برش را تجزیه می کند و ترتیب برش را برنامه ریزی می کند.
ثانیاً، سر ابزار ارتعاشی که توسط دستگاه محرک هدایت میشود، با فرکانس بالای دهها هزار بار در دقیقه بالا و پایین میلرزد و حرکتی شبیه به «اسکنهکاری فرکانس بالا» ایجاد میکند تا از تغییر شکل مواد انعطافپذیر در اثر کشیدن جلوگیری کند.
سوم، میز کار یا سر ابزار مطابق مسیر از پیش تعیین شده حرکت می کند. ارتعاش با فرکانس بالا سر ابزار به سرعت مواد را قطع می کند، در حالی که یک دستگاه مکش واشر را ثابت می کند تا اطمینان حاصل شود که لبه های بریده شده عاری از سوراخ و فرو ریختن هستند و دقیقاً نیازهای دقت ابعادی واشرها را برآورده می کند.

2. مواد قابل برش
2.1 لاستیک
لاستیک ماده اصلی برای ساخت واشر است و چاقوهای لرزشی برای برش آن بسیار خوب عمل می کنند. نکته خوب در مورد این روش این است که سردردهای رایج را از بین می برد - مانند چسبیدن لاستیک از حرارت زیاد یا تاب برداشتن به دلیل فشار بیش از حد تیغه. وقتی برش را تمام کردید، لبهها صاف میشوند، هیچ لایهای از هم جدا نمیشوند یا هیچ چیز دیگری.
تفکیک انواع لاستیکی که معمولاً با آنها کار می کنید:
- لاستیک طبیعی: بیشتر برای آب بندی کارهایی استفاده می شود که در آن فشار کم است و دمای آن تقریباً نرمال می ماند.
- لاستیک مصنوعی: این دسته همه کاره تر است. لاستیک نیتریل، فلورو لاستیک، لاستیک سیلیکون و EPDM را در نظر بگیرید – هر کدام نیازهای متفاوتی مانند مقاومت شیمیایی یا دماهای بالا را برطرف می کنند.
- کامپوزیت های لاستیکی: لاستیک هایی هستند که با پارچه مخلوط می شوند تا استحکام را بیشتر کنند. ترکیبهای رایج لاستیکی با پارچه نایلونی یا پارچه فیبر شیشهای هستند – زمانی که به واشر محکمتر از لاستیک ساده نیاز دارید عالی است.
2.2 مواد پلیمری انعطاف پذیر
پلی اورتان، پلی اتیلن، PTFE (پلی تترا فلوئورواتیلن)، پی وی سی (پلی وینیل کلراید) و غیره.
2.3 الیاف و نمد
نمد پشمی، نمد فیبر شیمیایی، پارچه الیاف شیشه، پارچه فیبر کربن، پارچه غیر بافته و غیره.
2.4 سایر مواد آب بندی ویژه
چوب پنبه، لاستیک چوب پنبه، فوم EVA، فوم PORON و غیره.

3. ابزار برش
با توجه به صنعت واشر، دستگاه برش واشر اتوماتیک SLCNC در درجه اول از 'چاقوهای ارتعاشی فرکانس بالا' و همچنین از چاقوهای پنوماتیک، چاقوهای ارتعاشی با قدرت بالا، چاقوهای فرز و برش های اریب برای یک حالت متنوع پردازش استفاده می کند. مواد پردازش شده با این ابزارها شامل لاستیک، سیلیکون، PTFE، گرافیت و غیر آزبست است.
چاقوی ویبره
مناسب برای برش مواد واشر با ضخامت کم و سختی کم، مانند لاستیک 5 میلی متر، سیلیکون 5 میلی متر و آزبست 2 میلی متر.
قابلمه
مناسب برای برش واشر با ضخامت و سختی متوسط مانند آزبست 3 میلی متر، مواد سروو 3 میلی متر و لاستیک 10 میلی متر. برای سیلیکون با نقطه ذوب پایین مناسب نیست. برای پشتیبانی نیاز به کمپرسور هوا دارد.
400 وات EOT
قابلیت برش مشابه چاقوهای پنوماتیک، با گشتاور برش کمی بالاتر (به عنوان مثال، برای لاستیک 20 میلی متر). بدون نیاز به کمپرسور هوا
ابزار فرز
برای برش واشرهای با سختی بالا، مانند تخته های رزین اپوکسی، مواد سروو 6 میلی متری و آزبست 6 میلی متری استفاده می شود. |
4. ابعاد برش
برش واشر CNC ما دارای میز کار (منطقه برش قابل استفاده) است که به عنوان 'طول x عرض' تعریف شده است. رایج ترین اندازه های میز کار 1600×2500 میلی متر است، اما اندازه های میز کار با فرمت کوچک (600×400 میلی متر) و با فرمت بزرگ (3000×5000 میلی متر) در دسترس هستند. برخی از تولیدکنندگان حتی مدل هایی دارند که می توانند اندازه آنها بسیار بزرگتر یا کوچکتر باشد تا متناسب با عرض سیم پیچ یا محدودیت فضا باشد.
اندازه میز کار حداکثر قطر خارجی واشرهایی را که می توان برش داد کنترل می کند و همچنین بر راندمان لانه سازی/تشکیلات تأثیر می گذارد. اگر مدلی را انتخاب می کنید، ممکن است لازم باشد اندازه گیری های کلی مدل و فضای فیزیکی مورد نیاز برای نصب و کارکرد آن را نیز در نظر بگیرید.

5. سهولت یادگیری و عملیات
شروع به کار دستگاه واشر ما آسان است و کار با آن ساده است. پس از تسلط بر نرم افزار طراحی CAD اولیه و تنظیمات پارامتر، کاربران جدید معمولاً می توانند در عرض 2 ساعت برش مستقل را انجام دهند. این تجهیزات دارای اتوماسیون بالا هستند و به حداقل مداخله دستی در طول برش روزانه نیاز دارند.
5.1 چرا یادگیری آسان است
- CNC-driven: گرافیک را از طریق کامپیوتر وارد کنید، و سیستم به طور خودکار مسیرهای برش را ایجاد می کند - بدون نیاز به برنامه نویسی دستی پیچیده.
- گردش کار ثابت: بارگیری مواد → تنظیم ابزار → پیکربندی پارامتر → تودرتو → برش → بازرسی کیفیت. گام های واضح و سرراست
- رابط کاربر پسند: تجهیزات اصلی دارای یک رابط انسان و ماشین ساده هستند، با عملکردهای کمکی مانند تنظیم خودکار ابزار، جبران میز کار، و تودرتو.
- آموزش جامع: ما آموزش در محل و از راه دور را برای کمک به مشتریان برای شروع سریع ارائه می دهیم.
5.2 نکات کلیدی برای یادگیری و عملیات
- تسلط بر طراحی اولیه CAD، از جمله ایجاد گرافیک، واردات و تولید مسیر.
- با پارامترهای مواد (سرعت، فرکانس) و سازگاری ابزار آشنا شوید.
- از عملکردهایی مانند تنظیم ابزار، جبران میز کار، و تودرتو برای کاهش هزینه های اشکال زدایی به خوبی استفاده کنید.
5.3 پیوندهای بالقوه 'چالشانگیز'.
- اشکال زدایی پارامتر قطعه اول (سرعت/فرکانس باید با مواد و ضخامت مطابقت داشته باشد).
- استراتژی های جبران تودرتو و برش بیش از حد برای قطعات پیچیده نامنظم.
- نگهداری تجهیزات و مدیریت عمر ابزار در طول تولید طولانی مدت.
5.4 نکاتی برای تسلط سریع
- در آموزش عملی ما شرکت کنید که شامل تنظیمات ابزار، پیکربندی پارامتر، تودرتو و عملیات ایمنی می شود.
- 3-5 گروه پارامتر را با استفاده از نمونه های کوچکی از همان ماده آزمایش کنید و ترکیب بهینه را ثبت کنید.
- تنظیم خودکار ابزار و جبران میز کار را برای کاهش خطای انسانی فعال کنید.
- چک لیست های بازرسی هفتگی و جایگزینی ابزار را برای اطمینان از عملکرد ثابت ایجاد کنید.
6. ثبات و دقت تجهیزات
واشر SLCNC برش CNC پایداری طولانی مدت در ساختار و سیستم های کنترل را حفظ می کند که با لبه های صاف، حداقل انحراف ابعادی و نوسانات کم دسته به دسته مشخص می شود. این قابلیت اطمینان به هماهنگی سیستماتیک ساختار مکانیکی، فناوری برش ارتعاش با فرکانس بالا، مکش میز کار، تطبیق پارامترها و نگهداری پیشگیرانه بستگی دارد.
اقدامات کلیدی انجام شده توسط SLCNC برای اطمینان از پایداری ماشین عبارتند از:
1. سختی مکانیکی: با استفاده از قاب های سنگین ساخته شده از لوله فولادی جوش داده شده، راهنماها و قفسه های خطی جینگیان تایوان و سروو موتورها و درایوهای ژاپنی با اینرسی بالا، لرزش کمتری در حرکت با سرعت بالا ایجاد می کند، مسیر حرکت را تثبیت می کند و دقت برش را بهبود می بخشد.
2. فن آوری ارتعاش فرکانس بالا: استفاده از چاقوهای ارتعاشی فرکانس بالا به عنوان ابزار برش برای کاهش مقاومت برش، افزایش دقت برش و بهبود کیفیت برش.
3. میز کار مکش: یک سیستم مکش خلاء به طور محکم مواد را ثابت می کند تا از جابجایی در طول برش جلوگیری کند. میزهای کار خلاء منطقه ای مکش را در مناطق محلی افزایش می دهد.
4. سیستم کنترل: مجهز به سروو موتورها و درایوهای ژاپنی، میز کار دارای قابلیت جبران صافی است. در ترکیب با یک سیستم کنترل هوشمند، این دقت برش را تضمین می کند.

7. کارایی
سرعت برش دستگاه ساخت واشر SLCNC عمدتاً تحت تأثیر سه عامل اصلی است:
1. خواص مواد: واشرهای با سختی بالا، چقرمگی قوی یا ضخامت زیاد به سرعت کاهش یافته نیاز دارند تا از برش ناقص یا بریدگی لبه جلوگیری شود. مواد نرم، نازک و برش آسان امکان سرعت بالاتر را فراهم می کنند.
2. عملکرد تجهیزات: قدرت بالای سر ابزار و فرکانس ارتعاش منجر به ضربه قوی تر برش و محدودیت سرعت بالاتر می شود. گشتاور کافی از موتورهای سروو و مکش قوی میز کار از برش با سرعت بالا بدون گیر کردن یا جابجایی پشتیبانی می کند.
3. الزامات برش: واشرهای نامنظم پیچیده نیاز به پیچ های مکرر گوشه ای دارند، بنابراین سرعت برش آنها کمتر از واشرهای معمولی است. الزامات با دقت بالا همچنین سرعت را برای اطمینان از دقت ابعاد محدود می کند.
8. میزان استفاده از مواد
راههای اصلی برای برش دیجیتالی ما برای بهبود میزان استفاده از مواد، «تودرتوی هوشمند + بهینهسازی فرآیند و تجهیزات» است. از طریق اقداماتی مانند تودرتو، برش لبههای مشترک، استفاده مجدد، مکش و تطبیق پارامترها، و استراتژیهای ابزار، معمولاً میتوان استفاده از مواد را تقریباً حدود 10% تا 20% افزایش داد (در مقایسه با دستی بیش از 20%).
- نرم افزار تودرتوی خودکار دارای قابلیت های محاسباتی بسیار بالاتری نسبت به عملیات دستی است و امکان تودرتو بهینه سازی را برای کاهش ضایعات مواد فراهم می کند.
- سیستم CNC دقیقاً موقعیت های برش را کنترل می کند و نیاز به شکاف های بزرگ بین قطعات برش را از بین می برد.
- برش خودکار یکنواختی واشر را تضمین می کند، میزان نقص و نرخ ضایعات را کاهش می دهد.

9. تعمیر و نگهداری
تعمیر و نگهداری دستگاه برش چاقوی نوسانی SLCNC بر اساس تعمیر و نگهداری روزانه و منظم است. هدف اصلی تعمیر و نگهداری ثابت نگه داشتن سر ابزار و ثابت نگه داشتن سیستم های انتقال و مکش است.
تعمیر و نگهداری روزانه (قبل از راه اندازی هر روز)
- تیغه سر ابزار را بررسی کنید تا ببینید آیا تراشه دارد یا شل شده است. تمام زباله های نگهدارنده ابزار را با هوای فشرده تمیز کنید.
- میز کار مکش را پاک کنید و فیلتر مکش را تمیز کنید تا انسداد به حداقل برسد.
- بررسی کنید که آیا دکمه توقف اضطراری و پرده نور/سوئیچ ایمنی به درستی کار می کنند،
تعمیر و نگهداری منظم (هفتگی/ماهانه)
- راهنماها و پیچ های سربی را پاک کنید و روغن راهنمای مخصوص و گریس مبتنی بر لیتیوم را اعمال کنید.
- مجرای هوای مکش را تمیز کنید، سطح روغن پمپ خلاء و/یا گرد و غبار فن را بررسی کنید.
- پس از خاموش شدن، تمام اتصالات سیم های کابینت برق را بررسی کنید و گرد و غبار داخل کابینت برق را باد کنید.
تعمیر و نگهداری عمیق (هر 6 تا 12 ماه توصیه می شود)
- یاتاقان های سر ابزار را تعمیر اساسی کنید و عمود سر ابزار را کالیبره کنید.
- از ابزارهایی برای کالیبره کردن دقت انتقال و جایگزینی قطعات الکتریکی قدیمی استفاده کنید. این مراحل عمر کلی تجهیزات را افزایش داده و دقت را تثبیت می کند.
(عکسهای فرآیند تعمیر و نگهداری)
10. پشتیبانی و خدمات
ما به عنوان تولید کننده دستگاه های برش دیجیتال، خدمات سیستماتیکی را ارائه می دهیم که کل چرخه 'پیش فروش → پس از فروش → ارزش افزوده' را پوشش می دهد. این خدمات نه تنها نیازهای اصلی در تهیه و استفاده از تجهیزات را برطرف می کند، بلکه تولید بلندمدت مشتریان را نیز توانمند می کند. محتوای خدمات خاص به شرح زیر است:
10.1 پیش فروش
- راه حل های برش سفارشی: بر اساس مواد واشر مشتری، ضخامت، دقت مورد نیاز، ظرفیت تولید، و همچنین اندازه سایت و ولتاژ، مدل های مناسب را توصیه می کنیم. ما همچنین نمونه های دسته کوچکی را برای مرجع مشتری ارائه می دهیم تا اطمینان حاصل شود که تجهیزات نیازهای تولید را برآورده می کند.
10.2 پس از فروش
- نصب و آموزش: ما کتابچه راهنمای نصب کامل، دفترچه راهنمای عملیات و آموزش های ویدئویی دقیق را ارائه می دهیم. مشتریان می توانند برای آموزش رایگان در مورد عملکرد ماشین از کارخانه ما بازدید کنند. همچنین، میتوانیم تکنسینهایی را برای نصب و آموزش در محل به کارخانه مشتری بفرستیم (مشتری هزینههای مربوطه را متحمل میشود).
- پشتیبانی فنی 7x24: یک گروه خدمات پس از فروش انحصاری به هر مشتری اختصاص داده شده است. تکنسین ها می توانند در صورت بروز خرابی تجهیزات، عیب یابی از راه دور را از طریق تلفن یا ویدیو انجام دهند، بیشتر مشکلات در همان روز حل می شود.
10.3 خدمات ارزش افزوده
- تامین مواد مصرفی: مواد مصرفی سازگار اصلی را با قیمت تمام شده در اختیار مشتریان قرار دهید تا هزینه های عملیاتی آنها کاهش یابد.
- ارتقاء نرم افزار و تکرارهای فنی: ارائه خدمات ارتقاء عملکرد رایگان برای سیستم کنترل تجهیزات.
- موارد مشتری و به اشتراک گذاری تجربه: موارد کاربرد تجهیزات خاص صنعت و نکات بهینه سازی تولید را به طور منظم با مشتریان به اشتراک بگذارید تا به آنها در بهبود ظرفیت تولید کمک کند.

انتخاب یک برش چاقوی لرزشی واشر اساساً فرآیندی برای تطبیق «نیازهای تولید، ویژگیهای مواد و عملکرد تجهیزات» است. خریداران باید از پیگیری کورکورانه «پارامترهای بالا» اجتناب کنند و در عوض از ظرفیت واقعی تولید، مشخصات محصول و استانداردهای صنعت شروع کنند. با ترکیب برش آزمایشی و پشتیبانی پس از فروش، تجهیزاتی را انتخاب کنید که 'عملی بودن، مقیاس پذیری، و مقرون به صرفه بودن' را متعادل کند.
برش های CNC SLCNC با طراحی مدولار، سازگاری با چند ابزار و پشتیبانی جهانی پس از فروش، به یک راه حل ترجیحی برای تولید واشر در صنایع مختلف تبدیل شده اند. توصیه می شود که خریداران قبل از انتخاب نیازهای اصلی خود را روشن کنند و با تیم فنی ما ارتباط عمیق برقرار کنند تا اطمینان حاصل شود که تجهیزات می توانند تولید را در بلندمدت توانمند کنند.