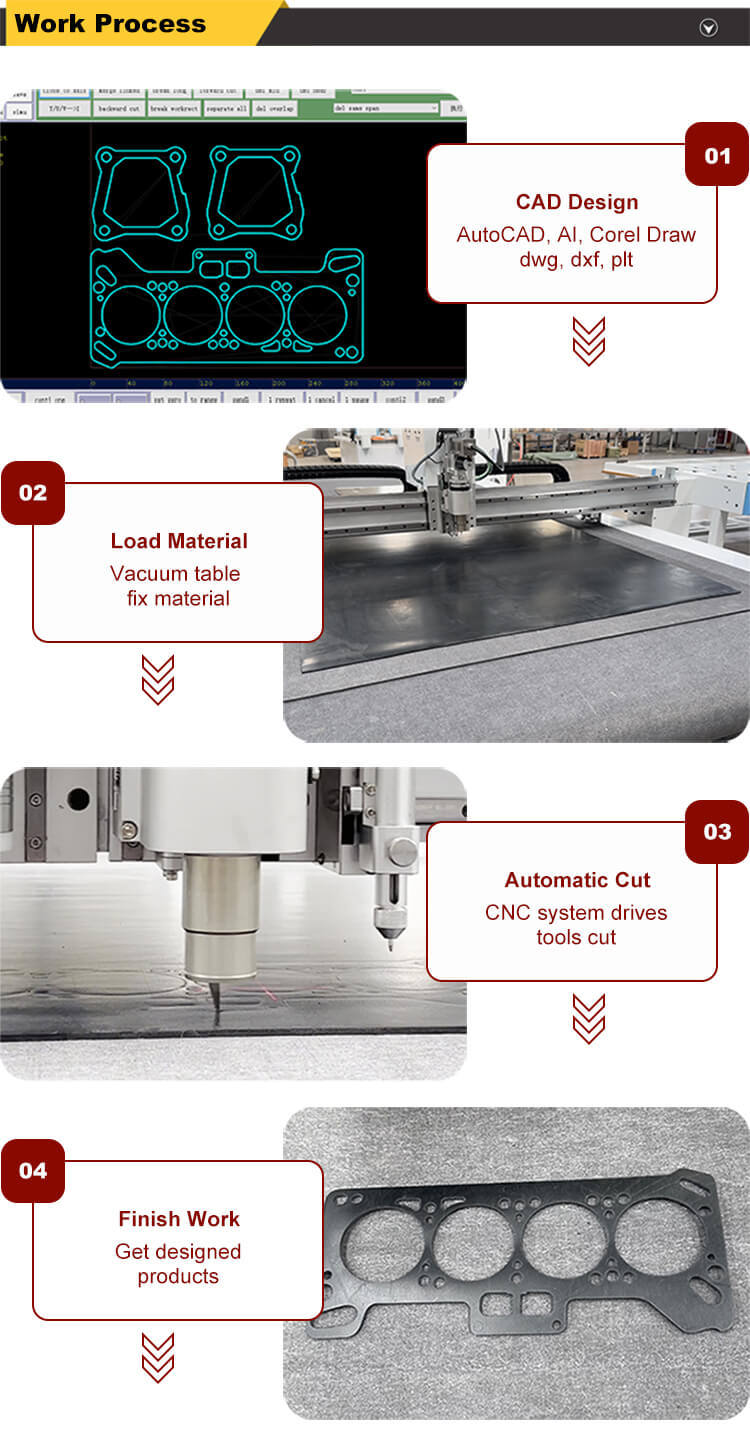
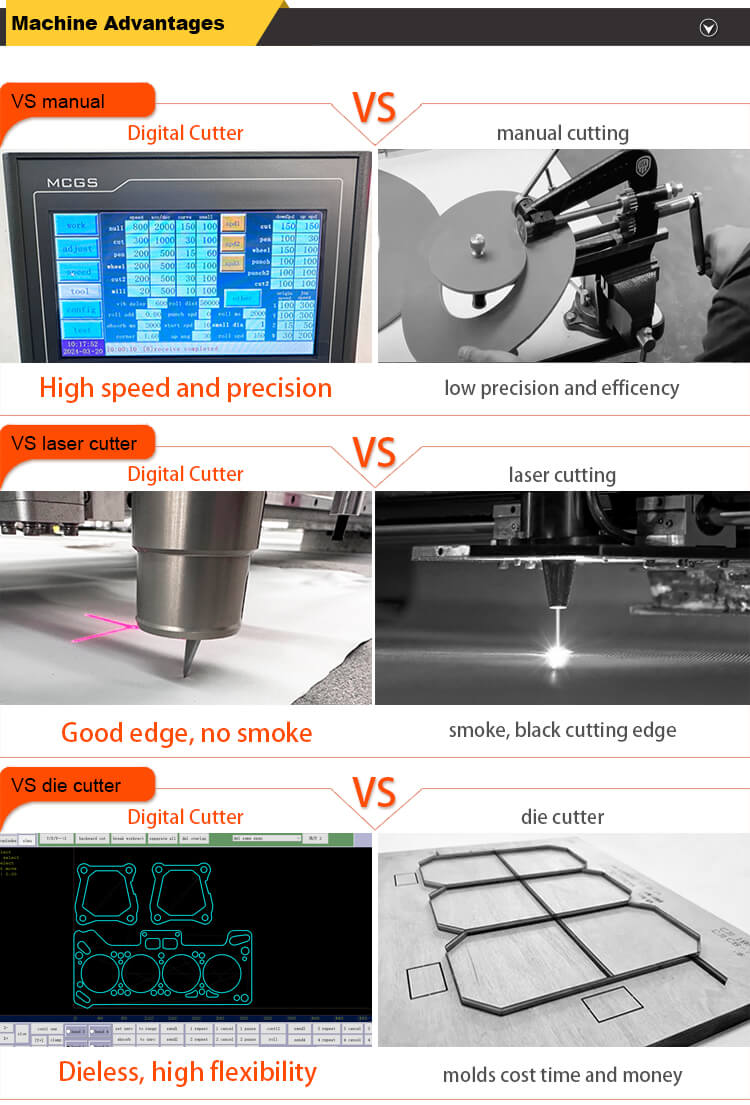
A CNC szerszám nélküli tömítésvágás teljesen kiküszöböli a szerszámköltséget. A CNC tömítésvágó gép közvetlenül beolvassa a CAD-rajzot, és ±0,1 mm-es pontossággal levágja a tömítés alakját gumiból, PTFE-ből, grafitból vagy nem azbeszt lemezből – a reszelőtől az első vágott tömítésig kevesebb, mint 10 perc alatt, tervezés, gyártás vagy tárolás nélkül. Az egyedi megrendeléseket, prototípusmunkát vagy gyakori tervezési változtatásokat kezelő tömítésgyártók számára ez alapvető változást jelent a gyártás-gazdaságosság működésében.
Ez az útmutató elmagyarázza, hogyan működik a CNC szerszám nélküli tömítésvágás, milyen anyagokat kezel, hogyan hasonlítható össze a hagyományos stancolással, és mire kell figyelni a CNC tömítésvágó gép kiválasztásakor.
Probléma a tömítések hagyományos préselésével
A hagyományos tömítések gyártása az acél szalag- és lyukasztószerszámokon alapul – egyedi készítésű fémszerszámokon, amelyek a tömítés formáját lemezanyagból bélyegzik vagy lyukasztják. Ez a megközelítés évtizedek óta szolgálja az ipart, de olyan szerkezeti korlátokat hordoz magában, amelyek a modern gyártási környezetben egyre költségesebbé válnak:
Magas szerszámköltség. A szabványos ipari tömítéshez használt acél szalagszerszám bonyolultságától függően körülbelül 500 dollárba kerül. Egy lyukasztószerszám egy nagy karimás tömítéshez 1000 dollárba kerülhet. Egy több iparágat kiszolgáló tömítésgyártó számára, amely több száz különböző tömítésspecifikációval rendelkezik, a teljes szerszámkészlet jelentős tőkebefektetést jelent.
Hosszú átfutási idő az új tervekhez. Ha az ügyfélnek új tömítés kialakításra van szüksége – új karimaméretre, módosított csavarmintára, új anyagspecifikációra –, a szerszámot meg kell tervezni és le kell gyártani, mielőtt az első tömítést levághatnák. Ez általában 2-4 hétig tart. Karbantartási és javítási helyzetekben, amikor az üzem leállása cseretömítésre vár, ez az átfutási idő elfogadhatatlan.
Rugalmatlanság a tervezési változtatásokhoz. Ha a tömítés kialakítása megváltozik – akár a csavarlyuk helyzetének kisebb módosítása is – a meglévő matrica elavult, és új szerszámot kell gyártani. Nincs mód az acélszabályzó szerszám módosítására; a semmiből újra kell készíteni.
Magas minimális rendelési mennyiség. A szerszám költségét a gyártási folyamat során amortizálni kell. 1000 dolláros szerszám esetén 10 tömítés levágása tömítésenként 100 dolláros szerszámköltséget jelent – így a kis megrendelések gazdaságilag életképtelenek. Ez arra kényszeríti az ügyfeleket, hogy többet rendeljenek, mint amennyire szükségük van, és tőkét kötnek le a készletben.
A szerszámok tárolása és kezelése. Az 500 aktív tömítés specifikációval rendelkező tömítésgyártónak 500 szerszámkészletet kell tárolnia, nyomon kell követnie állapotukat, valamint kezelnie kell a visszakeresését és cseréjét. Ez jelentős működési költség.
A CNC préselés nélküli vágás mindezeket a problémákat egyidejűleg kiküszöböli.
Hogyan működik a CNC préselés nélküli tömítésvágás
A CNC tömítésvágó gép egy síkágyas vágórendszer oszcilláló késes vágófejjel, vákuumtartó asztallal és egy CNC vezérlővel, amely beolvassa a digitális tervfájlokat.
A vágási folyamat
1. lépés: Fogadja meg a CAD-fájlt.
Az ügyfél elküldi a tömítés CAD-rajzát – DXF, DWG, AI vagy hasonló formátumban. Nincs szükség fizikai sablonra vagy szerszámra. Ha az ügyfél nem rendelkezik CAD-fájllal, a tömítés alakja fizikai mintából vagy papírrajzból digitalizálható.
2. lépés: Töltse be az anyagot.
A tömítés lapanyagát (gumi, PTFE, grafit, nem azbeszt stb.) a vágóasztalra helyezzük. A vákuumrendszer aktiválja és simán és helyben tartja az anyagot.
3. lépés: Helyezze be a mintákat.
A beágyazó szoftver elrendezi a tömítések alakját az anyaglapon a maximális kihasználás érdekében. A szabványos téglalap alakú lapok esetében ez egyszerű. Szabálytalan vagy részben használt lapok esetén a szoftver optimalizálja az elhelyezést, hogy minimalizálja a drága anyagok, például a PTFE és a grafit hulladékát.
4. lépés: Vágja le.
A CNC vágófej a programozott pályákat követi, minden tömítésformát levág a lemezről. Egy szabványos ipari tömítés (300 mm átmérőjű, 4 mm vastag gumi) vágási ideje általában 30-90 másodperc. Egy teljes tömítéslap 5-15 perc alatt vágható.
5. lépés: Gyűjtse össze az alkatrészeket.
A vágott tömítéseket felemeljük az asztalról. A hulladékanyagot (a tömítések közötti lemezvázat) külön távolítják el.
Teljes idő a reszelőtől az első tömítésig: kevesebb mint 10 perc. Hasonlítsa össze ezt a 2–4 héttel a szerszámgyártásnál.
CNC préselés nélküli tömítésvágásra alkalmas anyagok
A CNC rezgőkés vágás minden nem fém tömítésanyagon hatékony. A penge típusa és a vágási paraméterek minden anyaghoz beállítva:
Gumi tömítések
Anyagok: természetes gumi, EPDM, neoprén (CR), nitril (NBR), szilikongumi, SBR
Vastagsági tartomány: 0,5-20 mm (vastagabb speciális pengékkel)
Vágási jellemzők: A gumi rugalmas – a vágási nyomás hatására deformálódik és visszaugrik. Az oszcilláló kés nagyfrekvenciás vibrációja minimálisra csökkenti az anyagra kifejtett vágóerőt, csökkenti a vágás közbeni deformációt és javítja a méretpontosságot.
Alkalmazások: Általános ipari tömítések, autóipari tömítések, HVAC tömítések, csőkarimák
Vágási jellemzők: A PTFE puha és hajlamos deformálódni vágási nyomás hatására. A vákuum visszatartása kritikus fontosságú a PTFE esetében – szilárd tartás nélkül az anyag elmozdul vágás közben, és a méretpontosság csökken. Az oszcilláló kés tiszta éleket hoz létre anélkül, hogy szakadás vagy deformáció jelentkezne, amelyet a kések okoznak a PTFE-n.
Alkalmazások: Vegyi feldolgozás, gyógyszeripar, élelmiszer-feldolgozás, magas hőmérsékletű lezárás
Shilaiék Az SL1610FG PTFE tömítésvágó gépet kifejezetten PTFE-hez és más nem fémes tömítőlemezekhez konfigurálták, a vákuum-visszatartó erővel és a penge specifikációjával a pontos PTFE-vágáshoz.
Vágási jellemzők: A grafit törékeny és finom port képez vágás közben. Az oszcilláló kés kevesebb port termel, mint a forgó vágószerszámok, és a gép vákuumrendszere a forrásnál felfogja a grafitpor nagy részét. A pengének élesnek kell lennie – a tompa penge a grafiton összeomlik.
Alkalmazások: Magas hőmérsékletű tömítés, gőzrendszerek, petrolkémiai karimák, energiatermelés
Shilaiék Az SL6090FG grafit tömítésvágó gépet grafit és PTFE tömítésekhez tervezték, ezekhez az anyagokhoz optimalizált porkezeléssel és pengespecifikációkkal.
Nem azbesztszálas tömítések
Anyagok: Aramid rostlemez, cellulózszálas lemez, üvegszálas lemez gumi kötőanyaggal
Vastagság tartomány: 0,5-6 mm
Vágási jellemzők: A nem azbesztszálas tömítések szálasak, és a vágott éleknél kikophatnak, ha a penge nem éles vagy a vágási paraméterek nincsenek optimalizálva. Az oszcilláló kés nagyfrekvenciás működése tisztán választja el a szálakat, sima éleket eredményezve, kopás nélkül.
Alkalmazások: Általános ipari karimák, autó kipufogórendszer, középnyomású tömítés
Sűrített azbesztszálas (CAF) tömítések
Anyagok: Azbesztszálas lap gumi kötőanyaggal (ahol még használatban van)
Vágási jellemzők: Hasonló a nem azbesztszálhoz. Megjegyzés: Az azbesztvágás veszélyes port termel – a gépet megfelelő porelszívással és személyi védőfelszereléssel kell üzemeltetni.
Vágási jellemzők: A habszivacs tömítések ugyanazt a nyomásmentes vágási megközelítést igénylik, mint a habcsomagolás – az oszcilláló kés a hab összenyomása nélkül vág, megőrzi a tömítés tervezett vastagságát és tömítőképességét.
CNC préselés nélküli vágás vs. vágószerszám: teljes gazdasági összehasonlítás
Tényező
CNC préselés nélküli vágás
Die Vágás
Szerszámköltség
0 USD
500–15 000 dollár kockánként
Ideje az első részhez (új dizájn)
10 perc alatt
2-4 hét
Minimális rendelési mennyiség
1 db
Általában 50-500+ darab
Tervezésváltás költsége
$0 – CAD-fájl frissítése
Új szerszám szükséges
Vágási pontosság
±0,1 mm
±0,1–0,5 mm
Anyagfelhasználás
Magas – intelligens fészekrakás
Javítva – a szerszám elrendezése
A szerszám tárolási követelménye
Egyik sem
Jelentős
Prototípus készítésére alkalmas
✅ Igen
❌ Nem (a költség túl magas)
Egyedi rendelésre alkalmas
✅ Igen
❌ Korlátozott
Alkalmas nagy mennyiségű ismételt rendelésekhez
✅ Igen
✅ Igen (alacsonyabb darabonkénti költség)
Ha egyértelműen a jobb választás a CNC vágás nélküli vágás:
Egyedi tömítések (bármilyen méretben, mennyiségben)
Prototípus és fejlesztési munka
Csere tömítések karbantartáshoz és javításhoz
Gyártás többféle tömítés specifikációval
Minden olyan helyzet, ahol az átfutási idő számít
Amikor a fröccsöntés még versenyképes lehet:
Nagyon nagy mennyiség (100 000+ darab) egyetlen, soha nem változó tömítés kivitelben
Nehezen vágható anyagok (nagyon kemény gumikeverékek)
A legtöbb tömítésgyártó számára a CNC-metszés nélküli vágás gazdaságilag a legjobb választás a termékkínálatuk többségében.
Shilai CNC tömítésvágó gépek választéka
A Shilai a termékek teljes választékát kínálja CNC tömítésvágó gépek különböző anyagokhoz, lemezméretekhez és gyártási mennyiségekhez:
Modell
Munkaterület
Legjobb For
Főbb jellemzők
SL6090FG Grafit tömítésvágó gép
600×900 mm
Grafit, PTFE, kis tételben egyedi
Kompakt, préselés nélküli, ±0,1 mm
SL1610FG PTFE tömítésvágó gép
1600×1000 mm
PTFE, gumi, nem azbeszt lemezek
Közepes formátumú síkágy
SL1625FG nagy formátumú azbeszt tömítésvágó
1600×2500 mm
Teljes méretű lapok, olaj és gáz, vegyi anyagok
Nagy formátum, tiszta vágás
SL1610CG automatikus adagoló tömítésvágó
1600×1000mm + szállítószalag
Gumi és szilikon tekercsek
Automatikus adagolás, folyamatos vágás
SL1625FGD kétfejű tömítésvágó gép
1600×2500 mm
Nagy volumenű gyártás
Két független vágófej
Minden modell stancolatlan digitális vágást kínál CAD-fájlokból, ±0,1 mm-es pontossággal és 3 év garanciával.
Iparágak és alkalmazások
Olaj, gáz és petrolkémiai
Nagynyomású karimás tömítések csővezetékekhez, szelepekhez és nyomástartó edényekhez. Jellemzően grafit, PTFE vagy spirálisan tekercselt szerkezetek. A CNC vágás a grafit és PTFE alkatrészeket a nagynyomású tömítéshez szükséges pontossággal kezeli.
Vegyi feldolgozás
Korrózióálló tömítések PTFE-ből és expandált PTFE-ből vegyi karimákhoz és reaktorcsatlakozásokhoz. A préselés nélküli képesség különösen értékes a vegyi üzemekben, ahol a folyamatváltozások gyakran új tömítési specifikációkat igényelnek.
Áramtermelés
Gőzturbina tömítések, hőcserélő tömítések és kazáncsatlakozások. A magas hőmérsékletű grafit tömítések a standard anyagok. A CNC vágás biztosítja a megbízható tömítéshez szükséges méretpontosságot magas hőmérsékletű, nagynyomású gőzrendszerekben.
Gépjárműgyártás
Motor tömítések, kipufogó tömítések és tömítő alkatrészek gumiból, nem azbesztszálból és PTFE-ből. Az autóipari tömítések gyártása a nagy mennyiséget (ahol a CNC-vágás hatékony) a gyakori modellváltásokkal kombinálja (ahol a szerszám nélküli képesség kiküszöböli az újraszerszámozási költségeket).
Általános ipari karbantartás és javítás
Csere tömítések karimákhoz, szivattyúkhoz, kompresszorokhoz és hőcserélőkhöz minden iparágban. Ez az az alkalmazás, ahol a szerszám nélküli vágás a legdrámaibb előnyt nyújtja – a karbantartó csapat percek alatt ki tudja vágni a cseretömítést egy CAD-fájlból, ahelyett, hogy heteket várna a matrica legyártására.
Hogyan kezdjük el a CNC tömítések vágását
1. lépés: Határozza meg a leggyakoribb tömítési anyagokat és méreteket.
Ez határozza meg, hogy melyik gépmodell megfelelő – kompakt síkágyas kis grafit és PTFE tömítésekhez, nagy formátumú síkágy teljes méretű ipari lapokhoz, automatikus adagolás gumi- és szilikon tekercsekhez.
2. lépés: Készítsen minta CAD fájlokat.
Küldjön el nekünk DXF vagy DWG fájlokat a termékpaletta 3–5 reprezentatív tömítéséhez. Ha nem rendelkezik CAD fájlokkal, fizikai mintákból tudjuk digitalizálni.
3. lépés: Kérjen ingyenes mintavágási tesztet.
Az Ön által megadott anyagokból kivágjuk a tömítésterveket, és elküldjük a mintákat méretellenőrzésre és élminőség-ellenőrzésre.
4. lépés: Értékelje az eredményeket.
Mérje meg a vágott tömítéseket a tervezett méretekhez képest. Ellenőrizze, hogy a pontosság megfelel-e az alkalmazás követelményeinek. Ellenőrizze az élminőséget az alkalmazások tömítési teljesítményére vonatkozó követelmények szempontjából.
A CNC szerszám nélküli tömítésvágás a tömítések közvetlen CAD-rajzokból történő gyártásának módszere CNC oszcilláló késes vágógéppel, szerszámos szerszám nélkül. A gép beolvassa a tömítés geometriáját egy digitális fájlból, és ±0,1 mm-es pontossággal levágja azt lemezanyagból – a fájltól az első tömítésig kevesebb mint 10 perc alatt, nulla szerszámköltséggel.
Milyen tömítéseket tud kezelni egy CNC vágógép?
A CNC oszcilláló késes vágógépek minden elterjedt nemfémes tömítőanyagot képesek kezelni: gumi (természetes, EPDM, nitril, szilikon, neoprén), PTFE (szűz, töltött, expandált), grafitlemez, nem azbesztszálas lemez, préselt azbesztszál és hab tömítőanyag (EPDM hab, szilikonhab).
Mennyire pontos a CNC tömítés vágása?
A Shilai CNC tömítésvágó gépek ±0,1 mm-es vágási pontosságot érnek el, ami megfelel az ipari tömítési alkalmazások méretkövetelményeinek, beleértve az olajat és gázt, a vegyi feldolgozást és az energiatermelést.
Milyen gyorsan készíthetek egyedi tömítést CNC géppel?
A CAD-fájl kézhezvételétől az első tömítés levágásáig kevesebb mint 10 percet vesz igénybe. Ez 2–4 héttel összehasonlítható a szerszámgyártásnál. Karbantartási és javítási alkalmazásoknál, ahol a berendezést leállítják, és cseretömítésre várnak, ez a sebességelőny kritikus fontosságú.
A CNC préselés nélküli vágás tömítésenként drágább, mint a présvágás?
Kis és közepes gyártási mennyiségek esetén a CNC szerszám nélküli forgácsolás tömítésenkénti összköltsége alacsonyabb, mivel nincs amortizálandó szerszámköltség. Egyetlen, változatlan tömítés kialakításának nagyon nagy mennyisége esetén a stancolási darabonkénti vágási költség alacsonyabb lehet – de az összehasonlítás során figyelembe kell venni a szerszámköltséget, a tárolási költséget és a rugalmatlanságot.
A CNC vágás képes kezelni az összetett formájú tömítéseket?
Igen. A CNC vágás bármilyen CAD-fájlban meghatározható formát kezel – beleértve a bonyolult csavarlyukmintákat, a szabálytalan külső profilokat és a belső kivágásokkal ellátott tömítéseket. Az összetett formák, amelyeket költséges vagy lehetetlen lenne stancolni, egyszerűek CNC-vágáshoz.
Jinan Shilai Technology Equipment Co., Ltd. vezető gyártó, amely intelligens kutatás-fejlesztésére és gyártására szakosodott CNC oszcilláló késes vágógépek . Korszerű kínálunk digitális síkágyas vágási megoldásokat a csomagoló-, autó-, reklám- és textilipar számára világszerte.
Személyre szabott élmények teljes irányítás mellett.
Ez a weboldal cookie-kat és hasonló technológiákat ('cookie-kat') használ. Az Ön beleegyezésével analitikai cookie-kat használ annak nyomon követésére, hogy mely tartalmak érdeklik Önt, és marketing cookie-kat az érdeklődésen alapuló hirdetések megjelenítéséhez. Ezekhez az intézkedésekhez külső szolgáltatókat veszünk igénybe, akik az adatokat saját céljaikra is felhasználhatják.
Hozzájárulását az 'Összes elfogadása' gombra kattintva vagy az egyéni beállítások alkalmazásával adja meg. Az Ön adatait ezután az EU-n kívüli harmadik országokban is feldolgozhatják, például az Egyesült Államokban, amelyek nem rendelkeznek megfelelő szintű adatvédelemmel, és ahol különösen a helyi hatóságok hozzáférése nem akadályozható meg hatékonyan. Hozzájárulását bármikor azonnali hatállyal visszavonhatja. Ha rákattint az 'Összes elutasítása' gombra, csak a feltétlenül szükséges cookie-k kerülnek felhasználásra.